Sandvik Coromant · Catálogo · Ferramentas · Fresa · Fresa de facear cantos a 90°
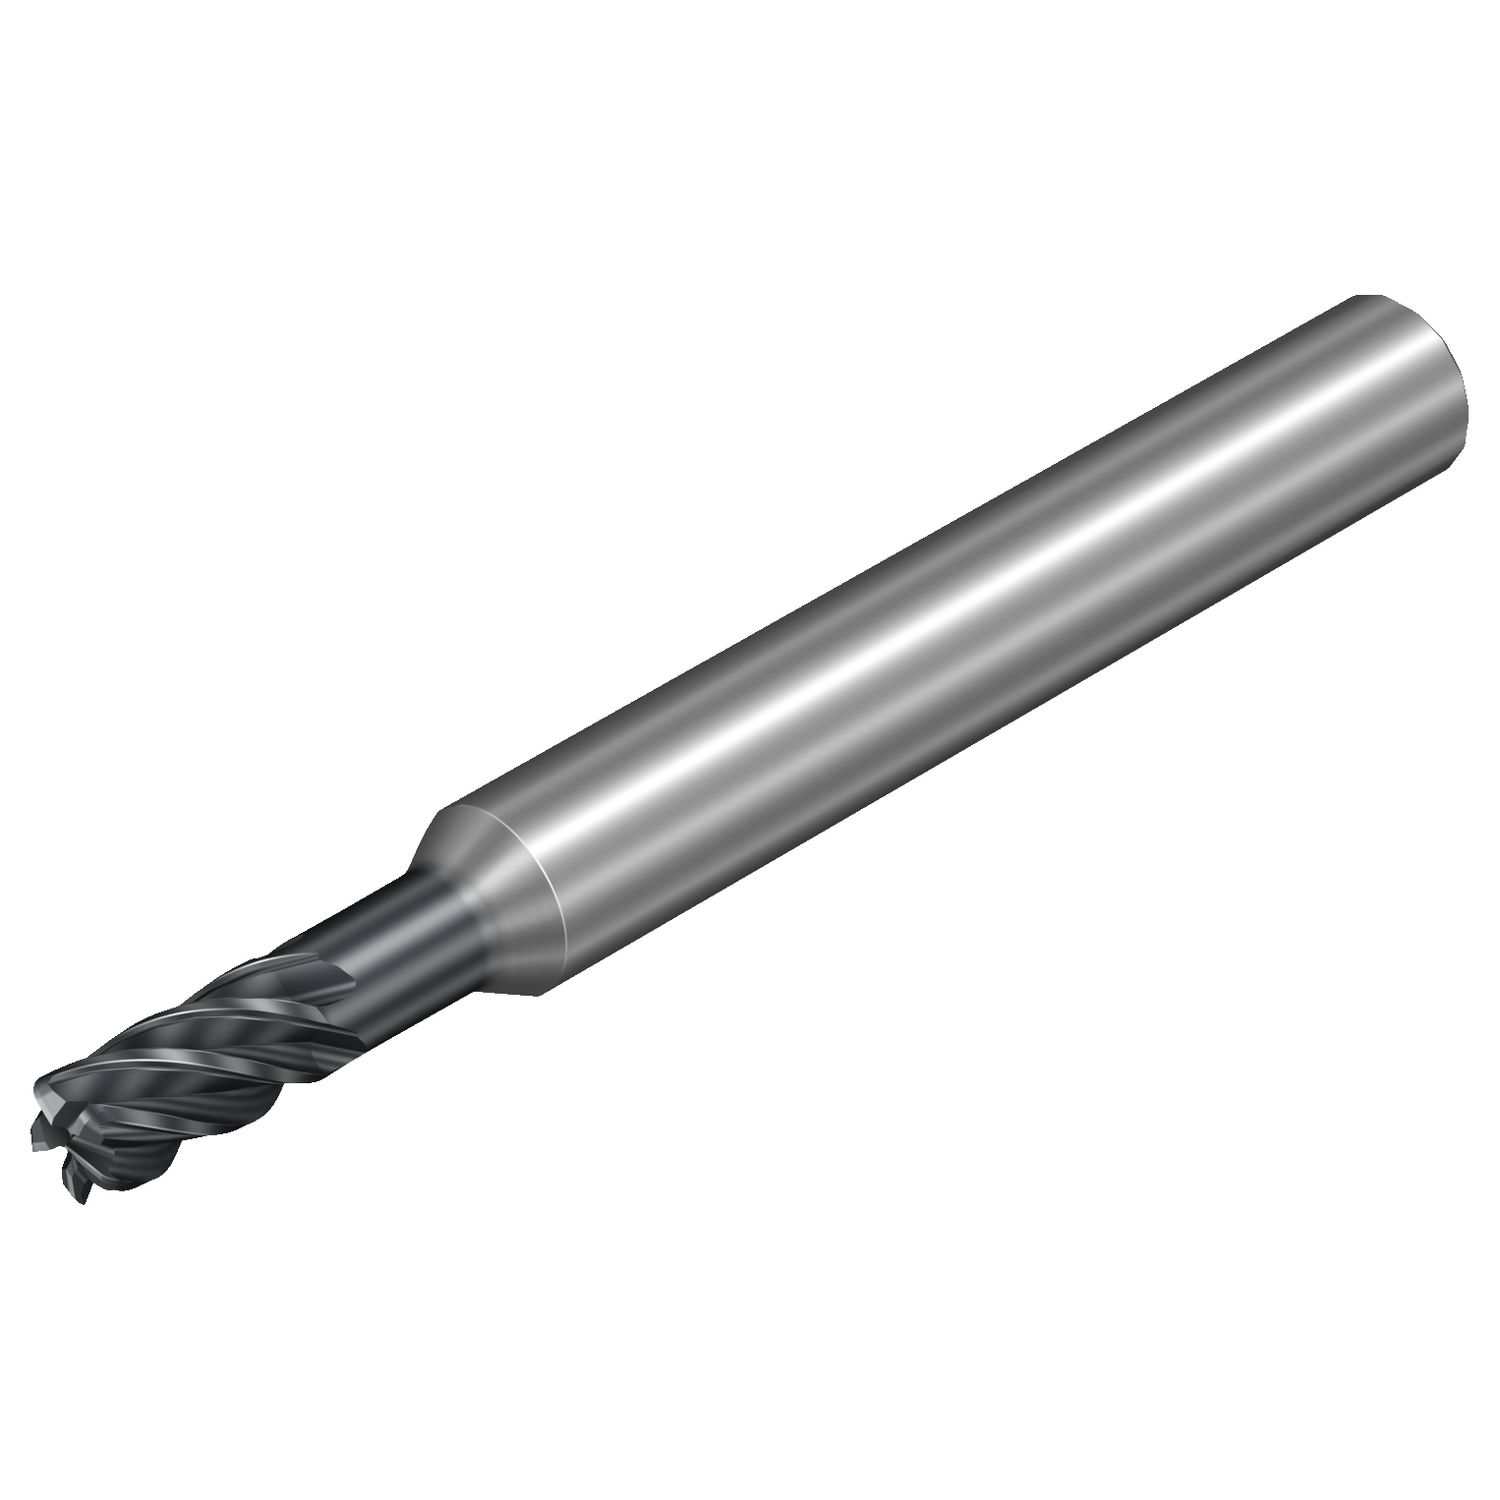
Foto do produto
Ferramentas · Fresa inteiriça de facear cantos a 90°
1K335-0300-050-XC 1730
Fresa de topo CoroMill® Dura de metal duro para usinagem geral
Fresa para aço (ISO P) · classe 1730 com cobertura PVD · raio de ponta 0,5 mm, diâmetro de corte 3 mm, comprimento funcional 50 mm. Nesta página: ficha técnica ISO 13399 completa, arquivos CAD (STP e DXF), desenho dimensional e dados de corte de partida da Sandvik Coromant por material ISO. Cotação com a engenharia da Hailtools.
Recomendado Classe 1730
Indicada em 1º lugar para: P (aço), M (aço inoxidável), K (ferro fundido), N (não ferrosos), S (superligas e titânio)
Solicitar cotaçãoSem preço público: a Hailtools cota com prazo e condição para a sua quantidade.
Dados principais
- Código ISO
- 1K335-0300-050-XC 1730
- Código compactado
- 1K335-0300-050-XC1730
- Material ID
- 8213560
- Família
- Ferramentas
- Tipo
- Fresa inteiriça de facear cantos a 90°
- Classe
- 1730
- Cobertura
- ALCRN
- Processo de cobertura
- PVD
- Substrato
- WC
- Material ISO principal
- P
- Quantidade por embalagem
- 1
- Quantidade mínima
- 1
- Peso unitário
- 22,5 g
- EAN
- 7323226617290
- NCM
- 820770
- UNSPSC
- 23241614
- eCl@ss 13
- 21180602
- Origem
- IT
- Lançamento
- 01/10/2022
- CoroPak de lançamento
- 22.2
Arquivos CAD
Ver em realidade aumentada: em breve.
Dados de corte
Valores de partida recomendados pela Sandvik Coromant, por material ISO: valor inicial e faixa (mín. – máx.). Fonte: Cutting Data API da fábrica.
Valores iniciais
- Velocidade de corte
- 130 m/min
- Avanço por dente
- 0,02 mm/r
- Rotação
- 13.793 rpm
Para Aço · Solid Milling · rotação calculada para Ø 3 mm. Ajuste pela sua máquina e fixação na calculadora.
Solid Milling
| Material | vc m/min | fz mm/r | AER | Vida |
|---|---|---|---|---|
| P Aço 1ª escolha P2.1.Z.AN · 175 HB | 130 (130 – 340) | 0,02 (0,02 – 0,03) | 1 (0,02 – 1) | — |
| M Aço inoxidável 1ª escolha M1.0.Z.AQ · 200 HB | 80 (80 – 210) | 0,01 (0,01 – 0,03) | 1 (0,02 – 1) | — |
| K Ferro fundido 1ª escolha K2.2.C.UT · 245 HB | 150 (150 – 390) | 0,02 (0,02 – 0,03) | 1 (0,02 – 1) | — |
| N Não ferrosos 1ª escolha N1.3.C.AG · 90 HB | 680 (680 – 1.800) | 0,03 (0,02 – 0,05) | 1 (0,02 – 1) | — |
Calcular rotação, avanço e tempo com estes valores → Ajustar para a minha peça no WhatsApp
Ponto de partida: ajuste pela rigidez da máquina, fixação e acabamento exigido. Dados fornecidos pela Sandvik Coromant e reproduzidos como recebidos, sem garantia de exatidão ou completude. Confirme a aplicação com a engenharia da Hailtools antes de comprar.
Ficha técnica ISO 13399, como a fábrica publica.
| Parâmetro | Código | Valor |
|---|---|---|
| Ângulo da aresta de corte da ferramenta | KAPR | 90 |
| Ângulo de conicidade | BHTA_1 | 30 |
| Ângulo de conicidade | BHTA_2 | 30 |
| Ângulo de hélice do canal | FHA | 36.5 |
| Ângulo de saída axial | GAMP | 5 |
| Ângulo de saída radial | GAMF | 10 |
| Ângulo máximo de usinagem em rampa | RMPX_FFW | 10 |
| Classe | GRADE | 1730 |
| Classe da tolerância do diâmetro de corte | TCDC | h10 |
| Código para tipo entrada da refrigeração | CNSC | Sem entrada de refrigerante |
| Comprimento do corpo | LB_1 | 10.5 mm |
| Comprimento do corpo | LB_2 | 13.2 mm |
| Comprimento funcional | LF | 50 mm |
| Comprimento total | OAL | 50 mm |
| Comprimento util | LU | 10.5 mm |
| Diâmetro da conexão | DCONMS | 6 mm |
| Diâmetro de corte | DC | 3 mm |
| Diâmetro do corpo | BD_1 | 2.88 mm |
| Diâmetro do pescoço | DN | 2.88 mm |
| Direção da interface de adaptação da máquina | ADINTMS | Haste cilíndrica (DIN6535-HA) — métrica: 6 |
| Grupo básico standard | BSG | COROMANT |
| ISO Cutting Tool Material | ISOMAT | Metal duro (WC) com cobertura |
| ISO nível de classificação de material Primário | TMC1 | P |
| ISO nível de classificação de material Secundário | TMC1 | M |
| Número efetivo de arestas de corte na parte periférica | ZEFP | 5 |
| Profundidade de corte máxima | APMX_FFW | 6 mm |
| Profundidade de corte máxima | APMX | 6 mm |
| Profundidade de corte máxima | APMX_PFW | 6 mm |
| Raio do canto | RE | 0.5 mm |
| Reafiações máximas | NORGMX | 0 |
| Recurso de corte central | CCC | Sim |
| Rotação máxima | RPMX | 80000 |
| Sensor embutido | SEP | Não |
| Sentido da hélice do canal | FHH | Canal à direita |
| Shank length (metric) | LS | 36 mm |
| Tolerância do diâmetro de conexão | TCDCON | h6 |
O que se acopla do lado da máquina: mesmo tipo de acoplamento e mesmo tamanho. · 30 no catálogo
 131-2006-B Bucha quadrada com posicionamento Easy-Fix
 132L-1206050-B Bucha cilíndrica com posicionamento Easy-Fix 132L-1606050-B Bucha cilíndrica com posicionamento Easy-Fix 132L-2206050-B Bucha cilíndrica com posicionamento Easy-Fix
 132N-2506 Luva cilindrica
 393.CF-12 06 40 Luva cilindrica 393.CF-20 06 50 Luva cilindrica
 393.CG-12 06 40 Luva cilindrica 393.CG-20 06 52 Luva cilindrica 393.CG-25 06 56 Luva cilindrica 393.CG-32 06 60 Luva cilindrica
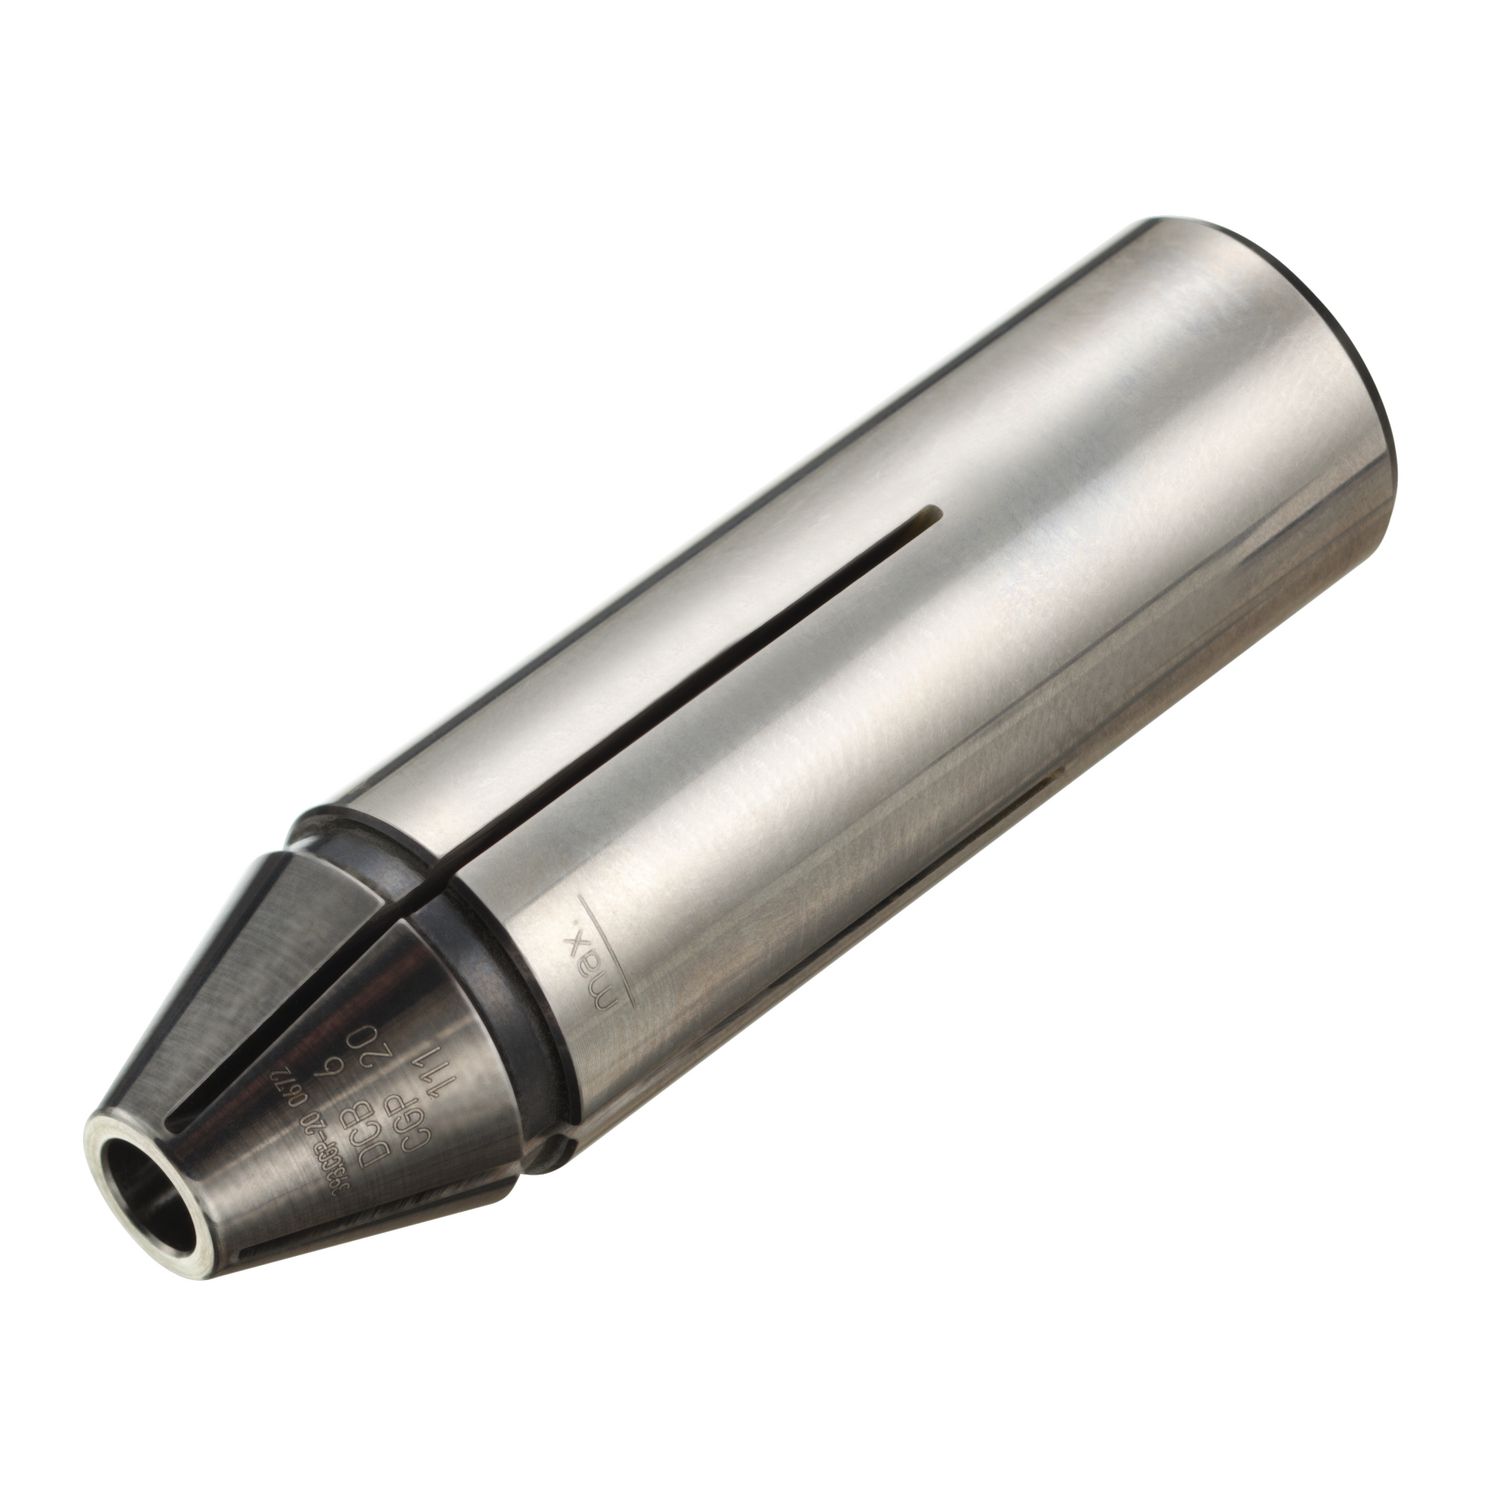 393.CGP-20 06 72 Pinça cilíndrica tipo lápis
 393.CGS-12 06 40 Luva cilindrica 393.CGS-20 06 52 Luva cilindrica 393.CGS-25 06 56 Luva cilindrica
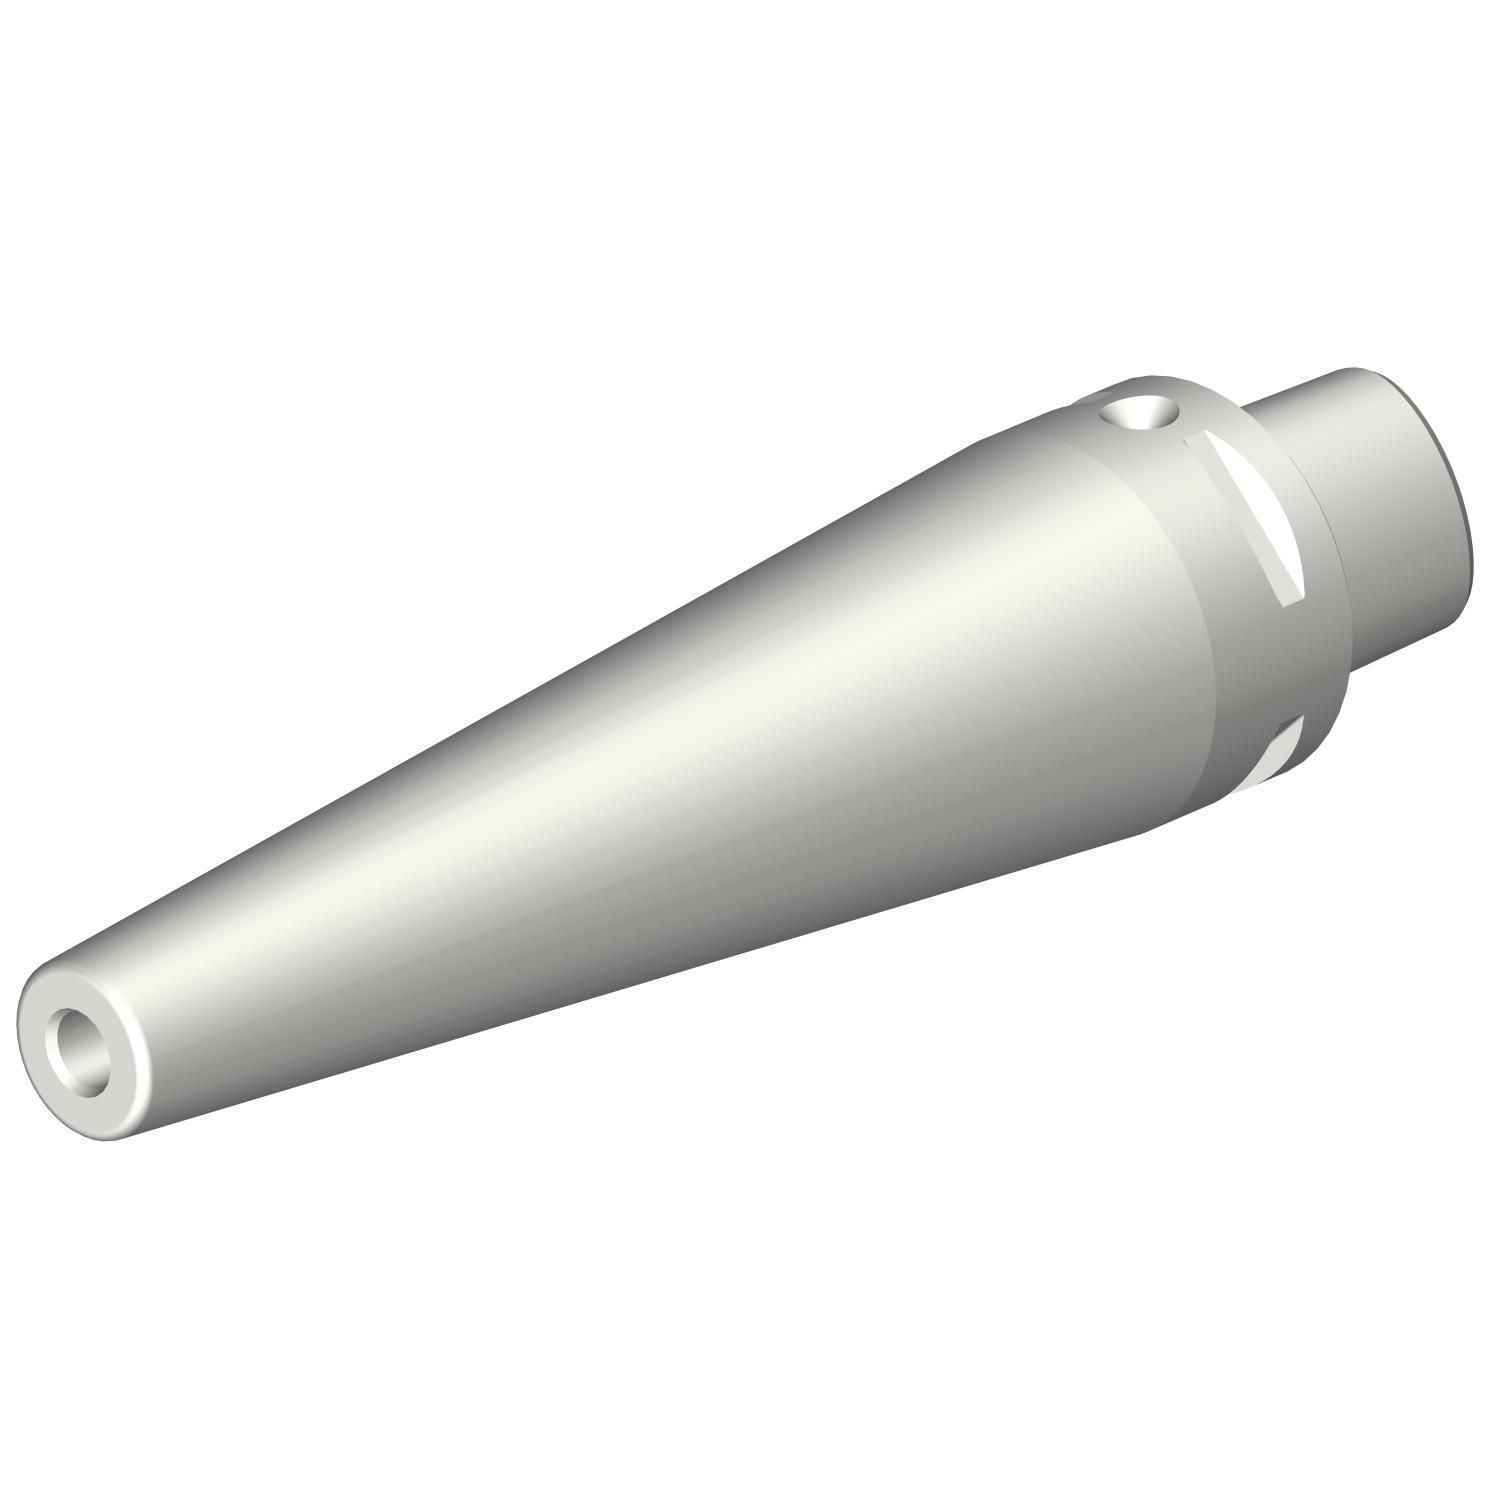 C3-391.19-06 118 Coromant Capto® para mandril com fixação térmica
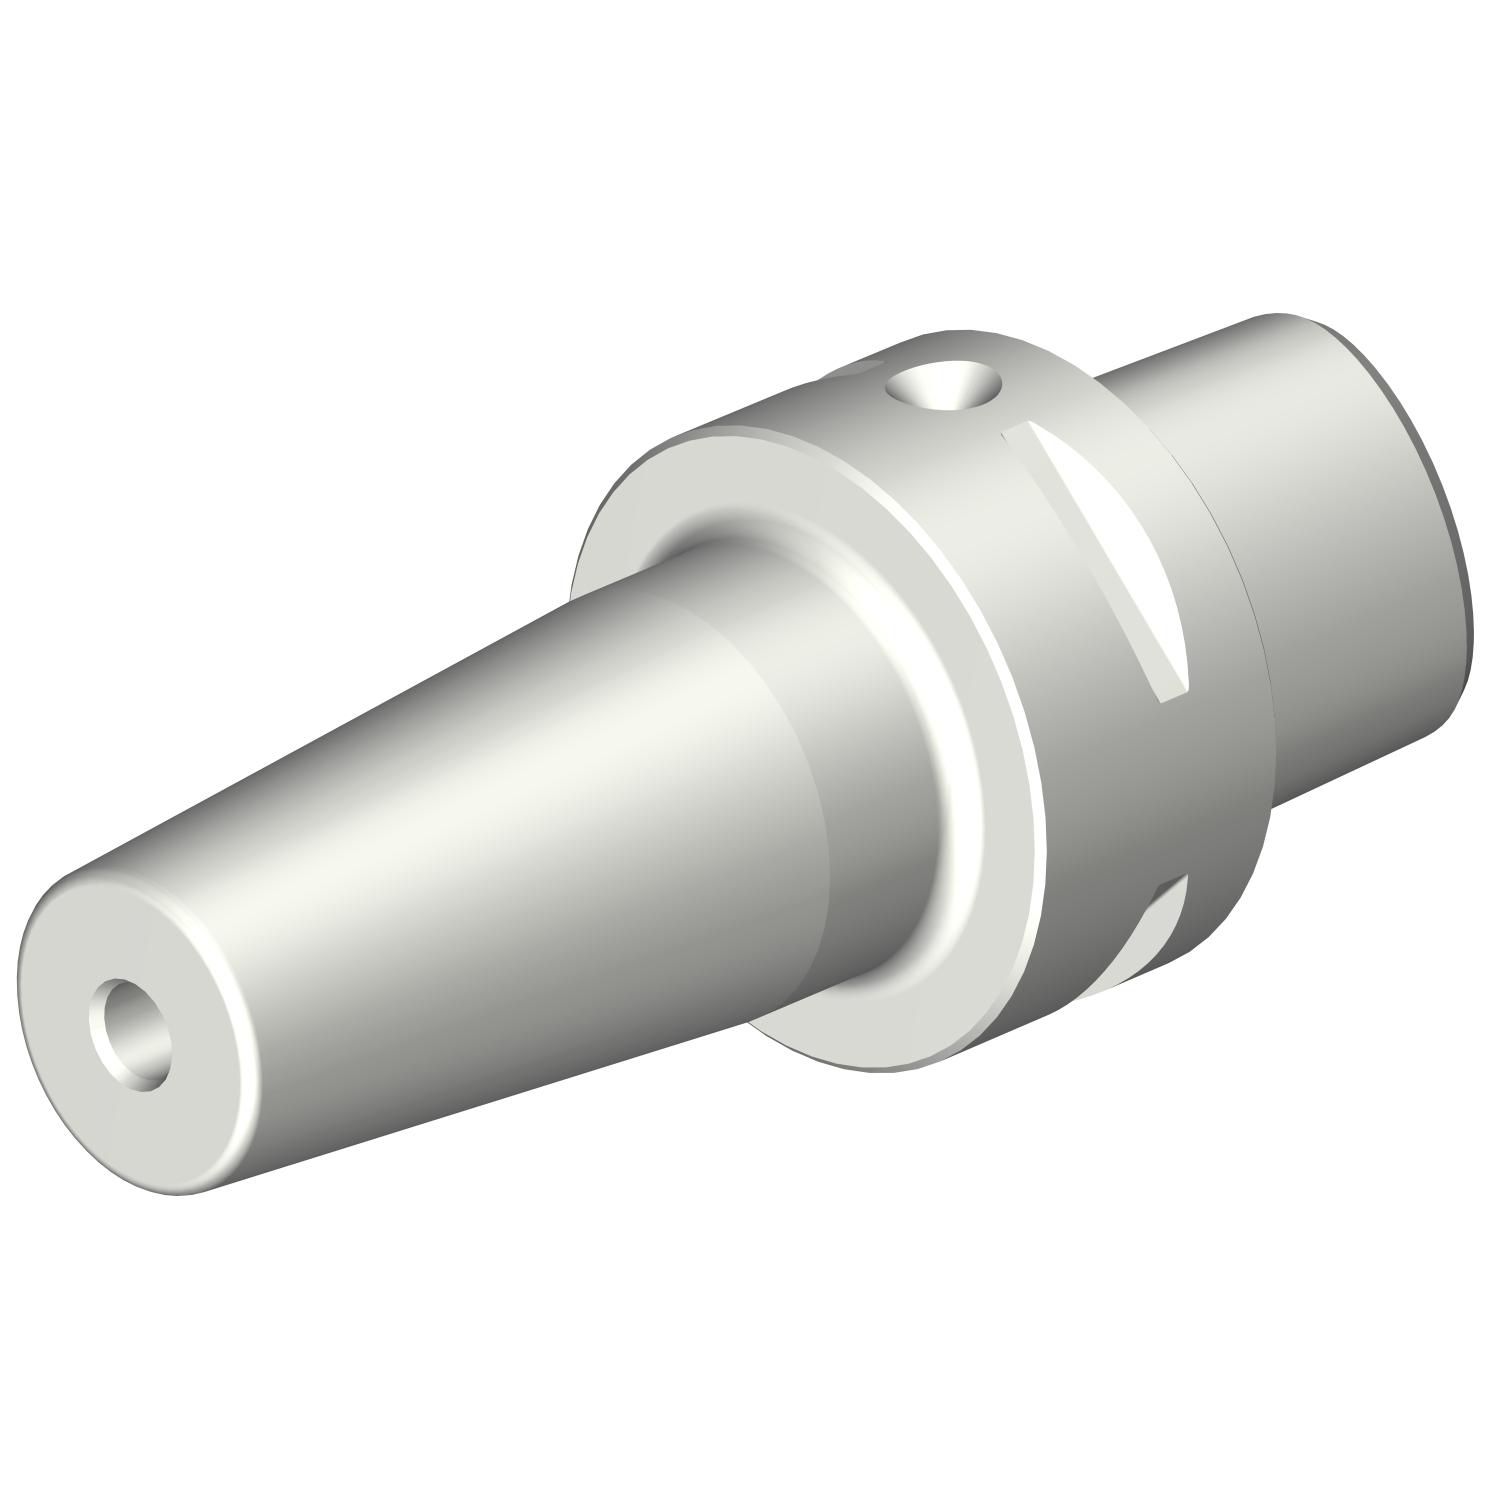 C4-391.19-06 075 Coromant Capto® para mandril com fixação térmica
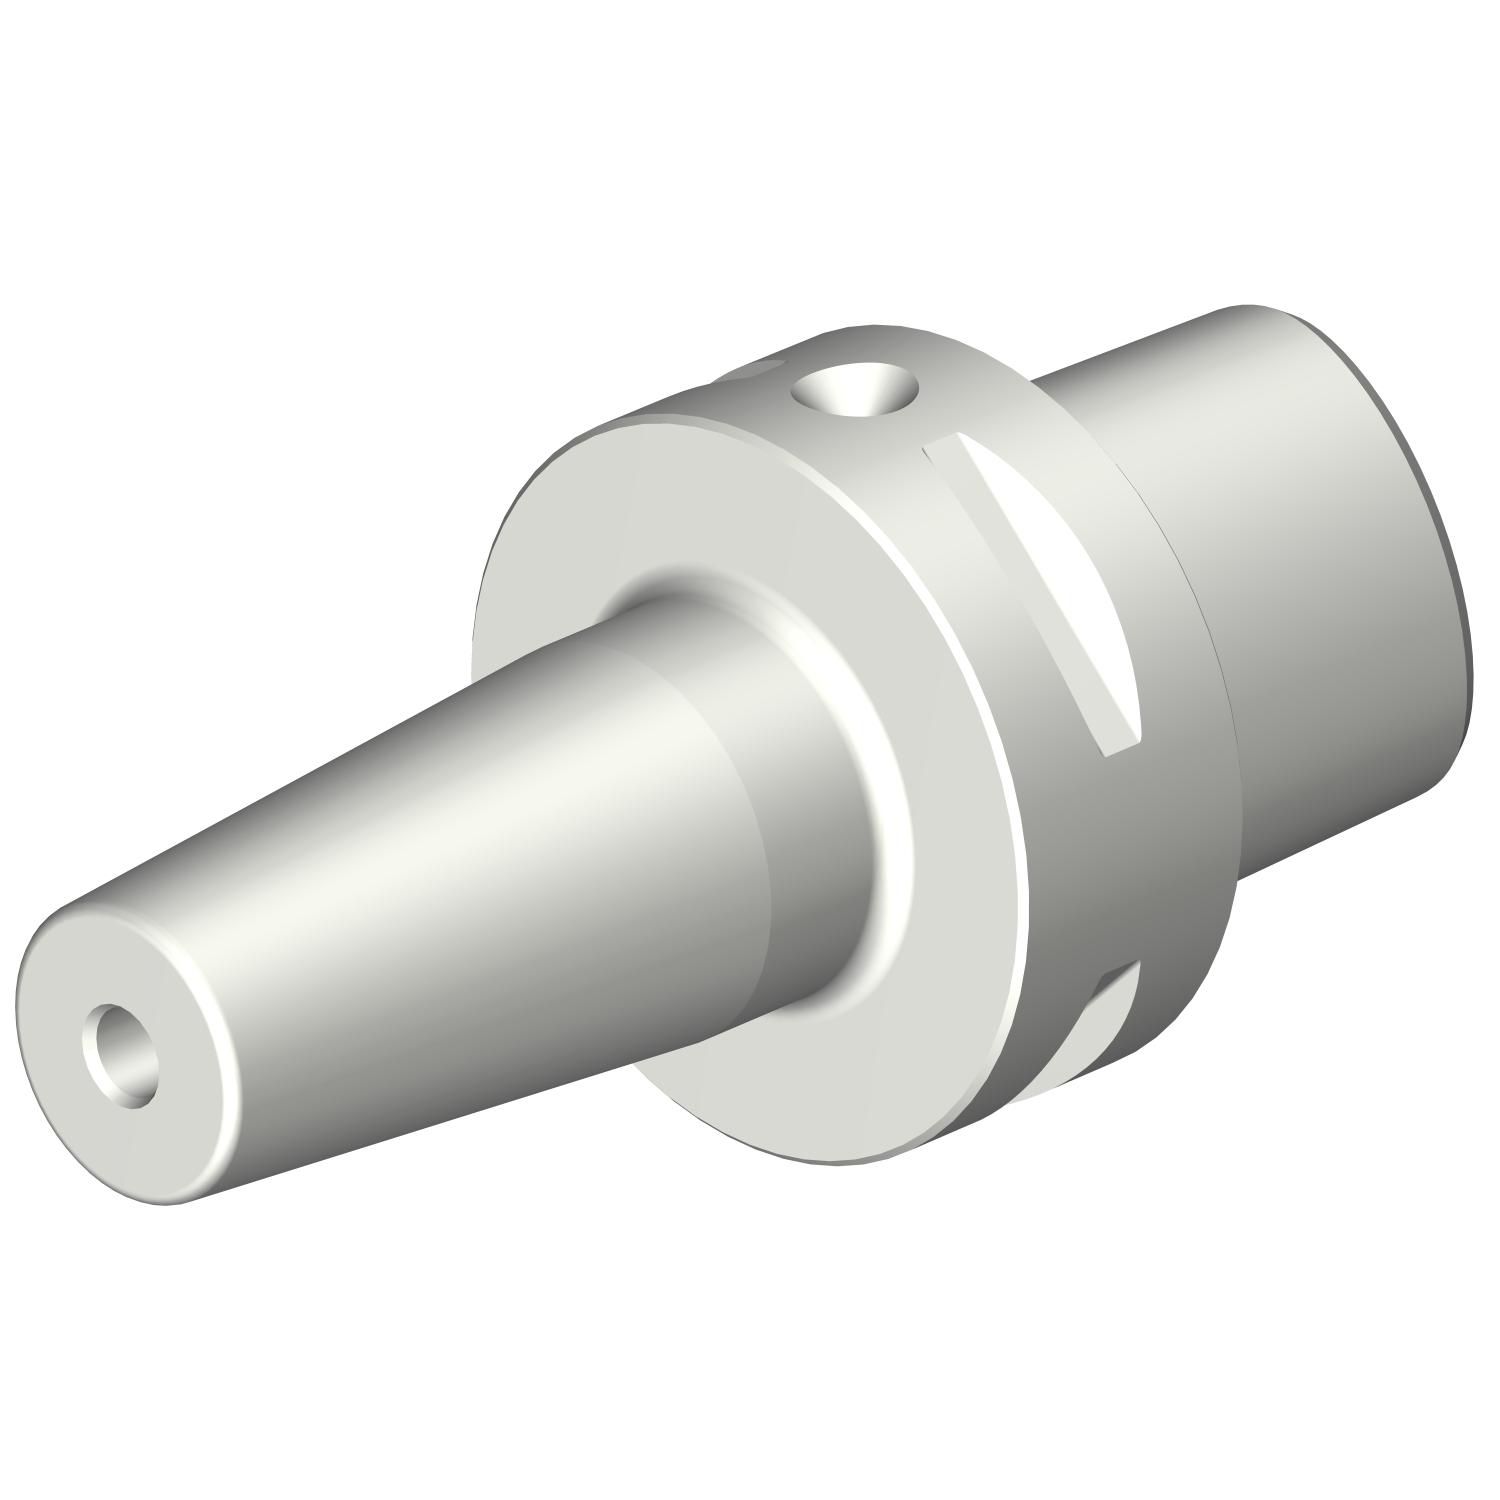 C5-391.19-06 075 Coromant Capto® para mandril com fixação térmica
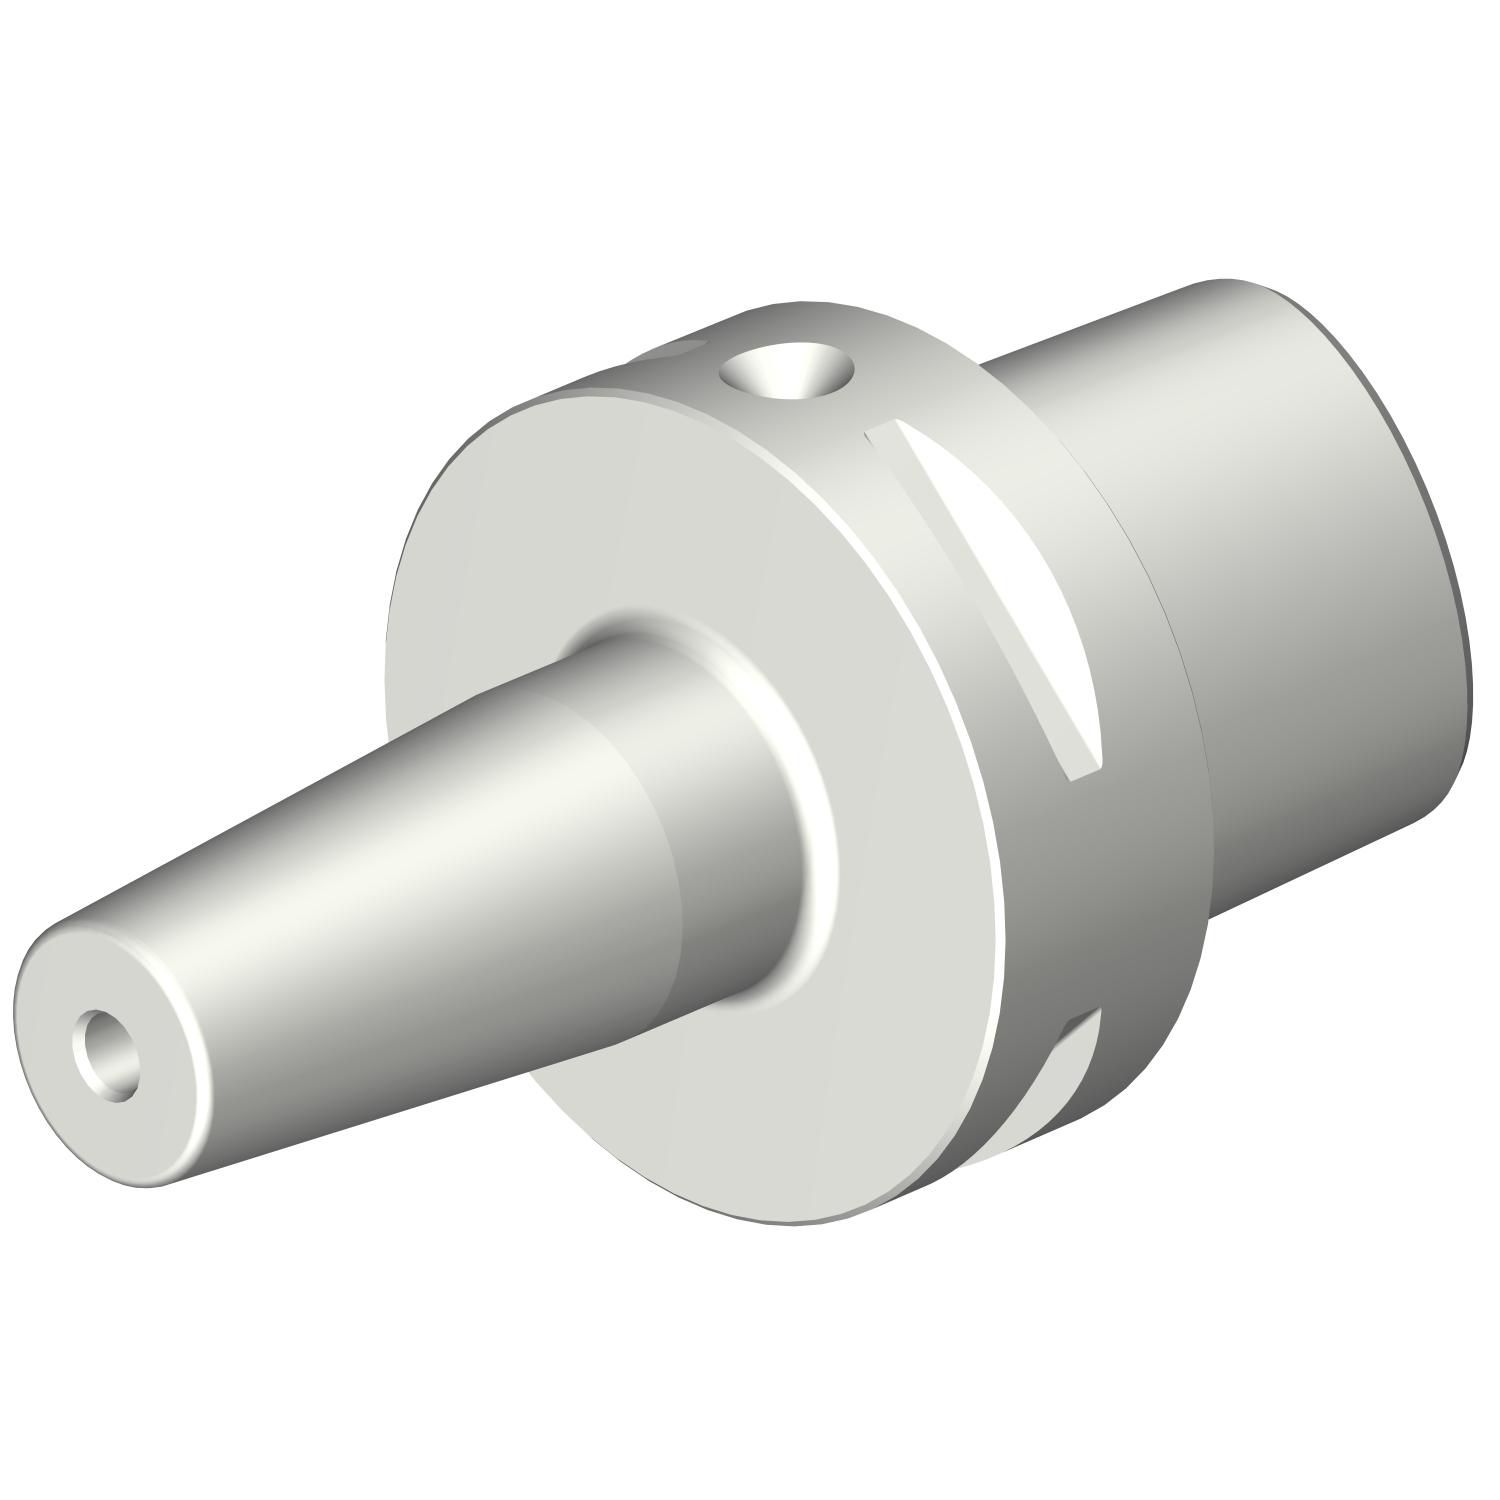 C6-391.19-06 080 Coromant Capto® para mandril com fixação térmica
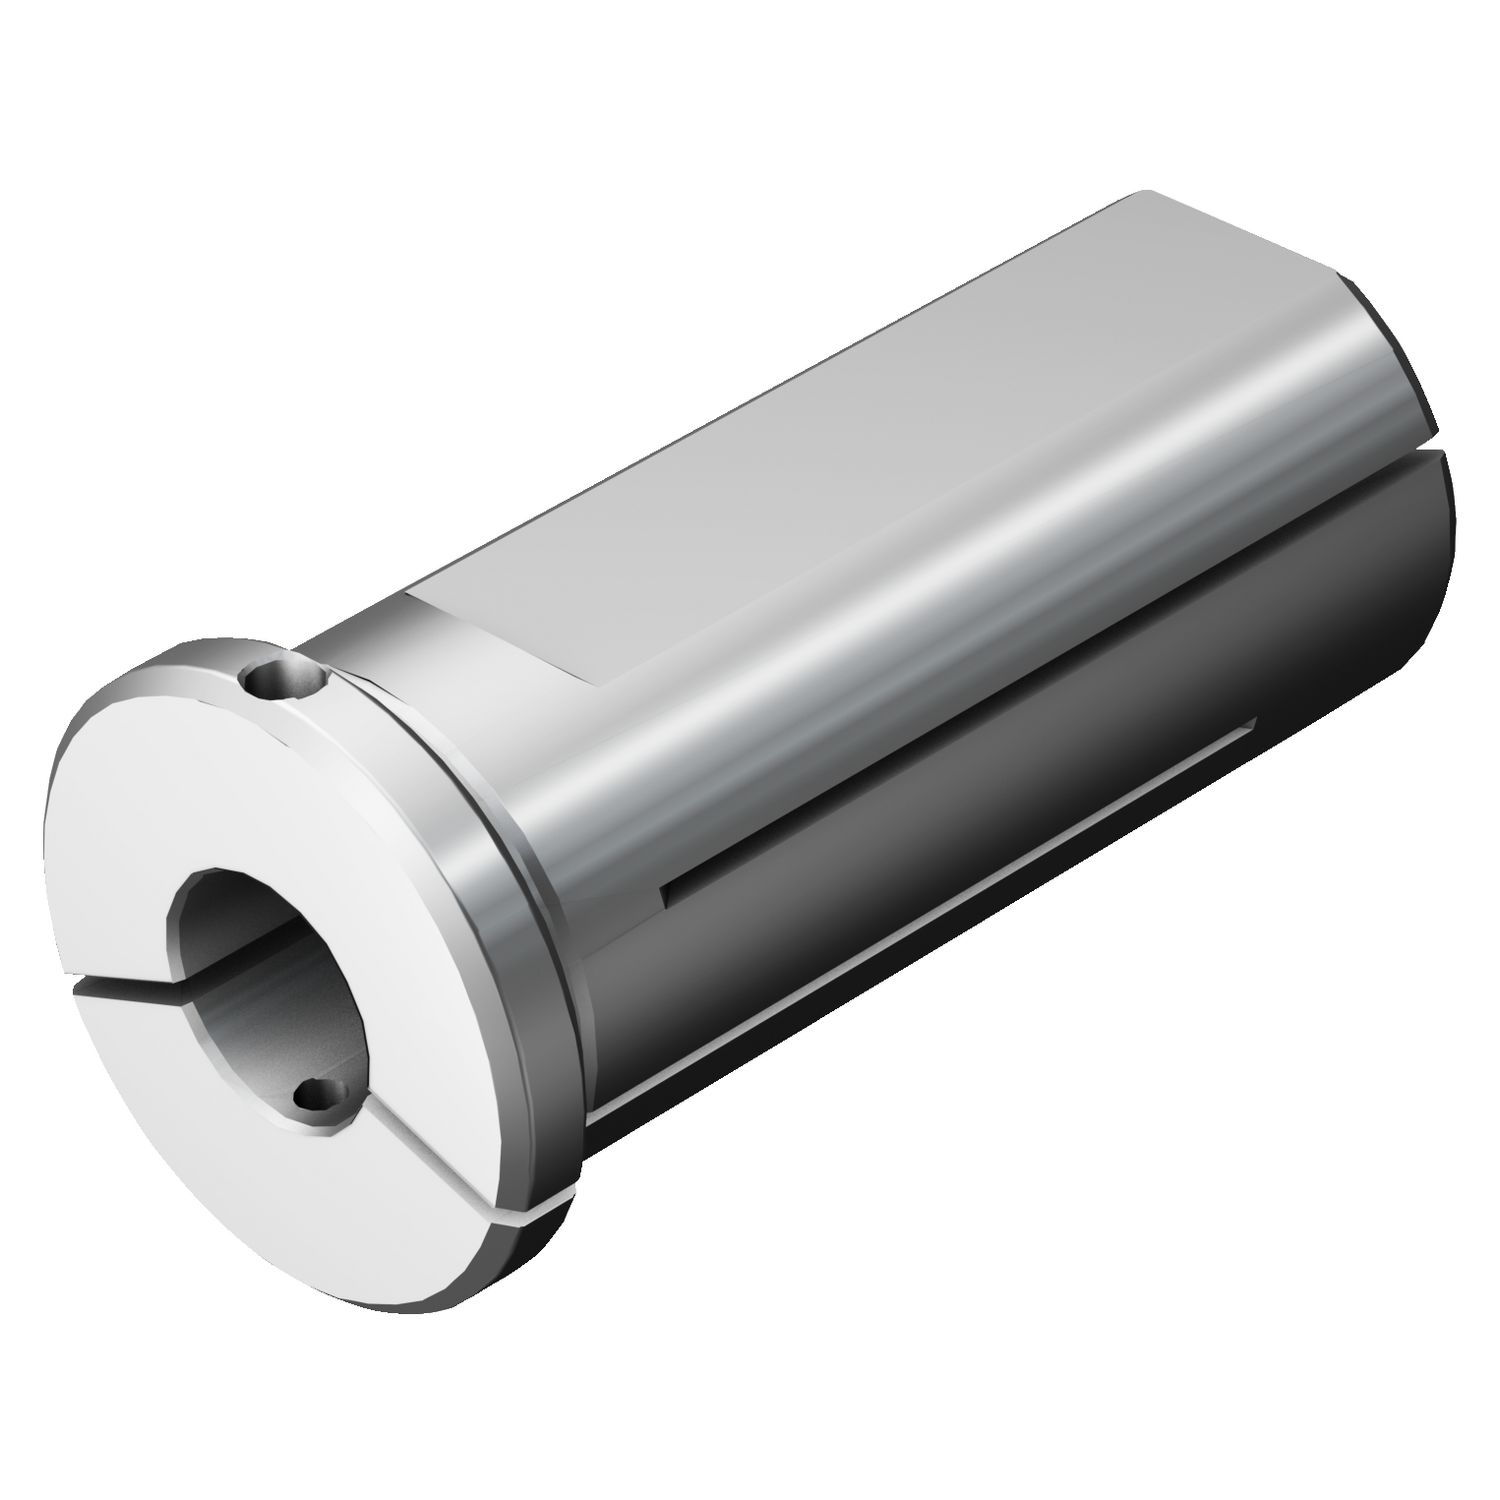 EF-16-06 Bucha cilíndrica com posicionamento Easy-Fix EF-20-06 Bucha cilíndrica com posicionamento Easy-Fix EF-25-06 Bucha cilíndrica com posicionamento Easy-Fix EF-32-06 Bucha cilíndrica com posicionamento Easy-Fix EF-40-06 Bucha cilíndrica com posicionamento Easy-Fix
 HA06-SH06Q-S-080 HSK para mandril iLock com fixação térmica HA06-SH06Q-S-120 HSK para mandril iLock com fixação térmica HA06-SH06Q-S-160 HSK to Shrink Fit chuck HA06-SH06Q-S-200 HSK to Shrink Fit chuck HA10-SH06Q-S-085 HSK para mandril iLock com fixação térmica HA10-SH06Q-S-120 HSK para mandril iLock com fixação térmica
Nada com esse termo. Tente só o início do código.
Mesmo tipo de ferramenta.
 1K223-0500-050-NG H10F Fresa de topo CoroMill® Dura de metal duro para usinagem geral Recomendado
 1K232-0600-XB 1730 Fresa de topo CoroMill® Dura de metal duro para usinagem geral Recomendado 1K232-0800-XB 1730 Fresa de topo CoroMill® Dura de metal duro para usinagem geral Recomendado 1K232-1000-XB 1730 Fresa de topo CoroMill® Dura de metal duro para usinagem geral Recomendado
 1K324-0200-XA 1730 Fresa de topo CoroMill® Dura de metal duro para usinagem geral Recomendado 1K324-0300-XA 1730 Fresa de topo CoroMill® Dura de metal duro para usinagem geral Recomendado 1K324-0400-XA 1730 Fresa de topo CoroMill® Dura de metal duro para usinagem geral Recomendado 1K324-0500-XA 1730 Fresa de topo CoroMill® Dura de metal duro para usinagem geral Recomendado
 1K324-0600-XB 1730 Fresa de topo CoroMill® Dura de metal duro para usinagem geral Recomendado 1K324-0800-XB 1730 Fresa de topo CoroMill® Dura de metal duro para usinagem geral Recomendado 1K324-1400-XB 1730 CoroMill® Dura, solid carbide end mill for general machining Recomendado
 1K325-0400-XA 1730 Fresa de topo CoroMill® Dura de metal duro para usinagem geral Recomendado
Últimos produtos visitados
Dados técnicos, imagens e modelos CAD: Sandvik Coromant.
Dados fornecidos pela Sandvik Coromant e reproduzidos como recebidos, sem garantia de exatidão ou completude. Confirme a aplicação com a engenharia da Hailtools antes de comprar.