Sandvik Coromant · Catálogo · Ferramentas
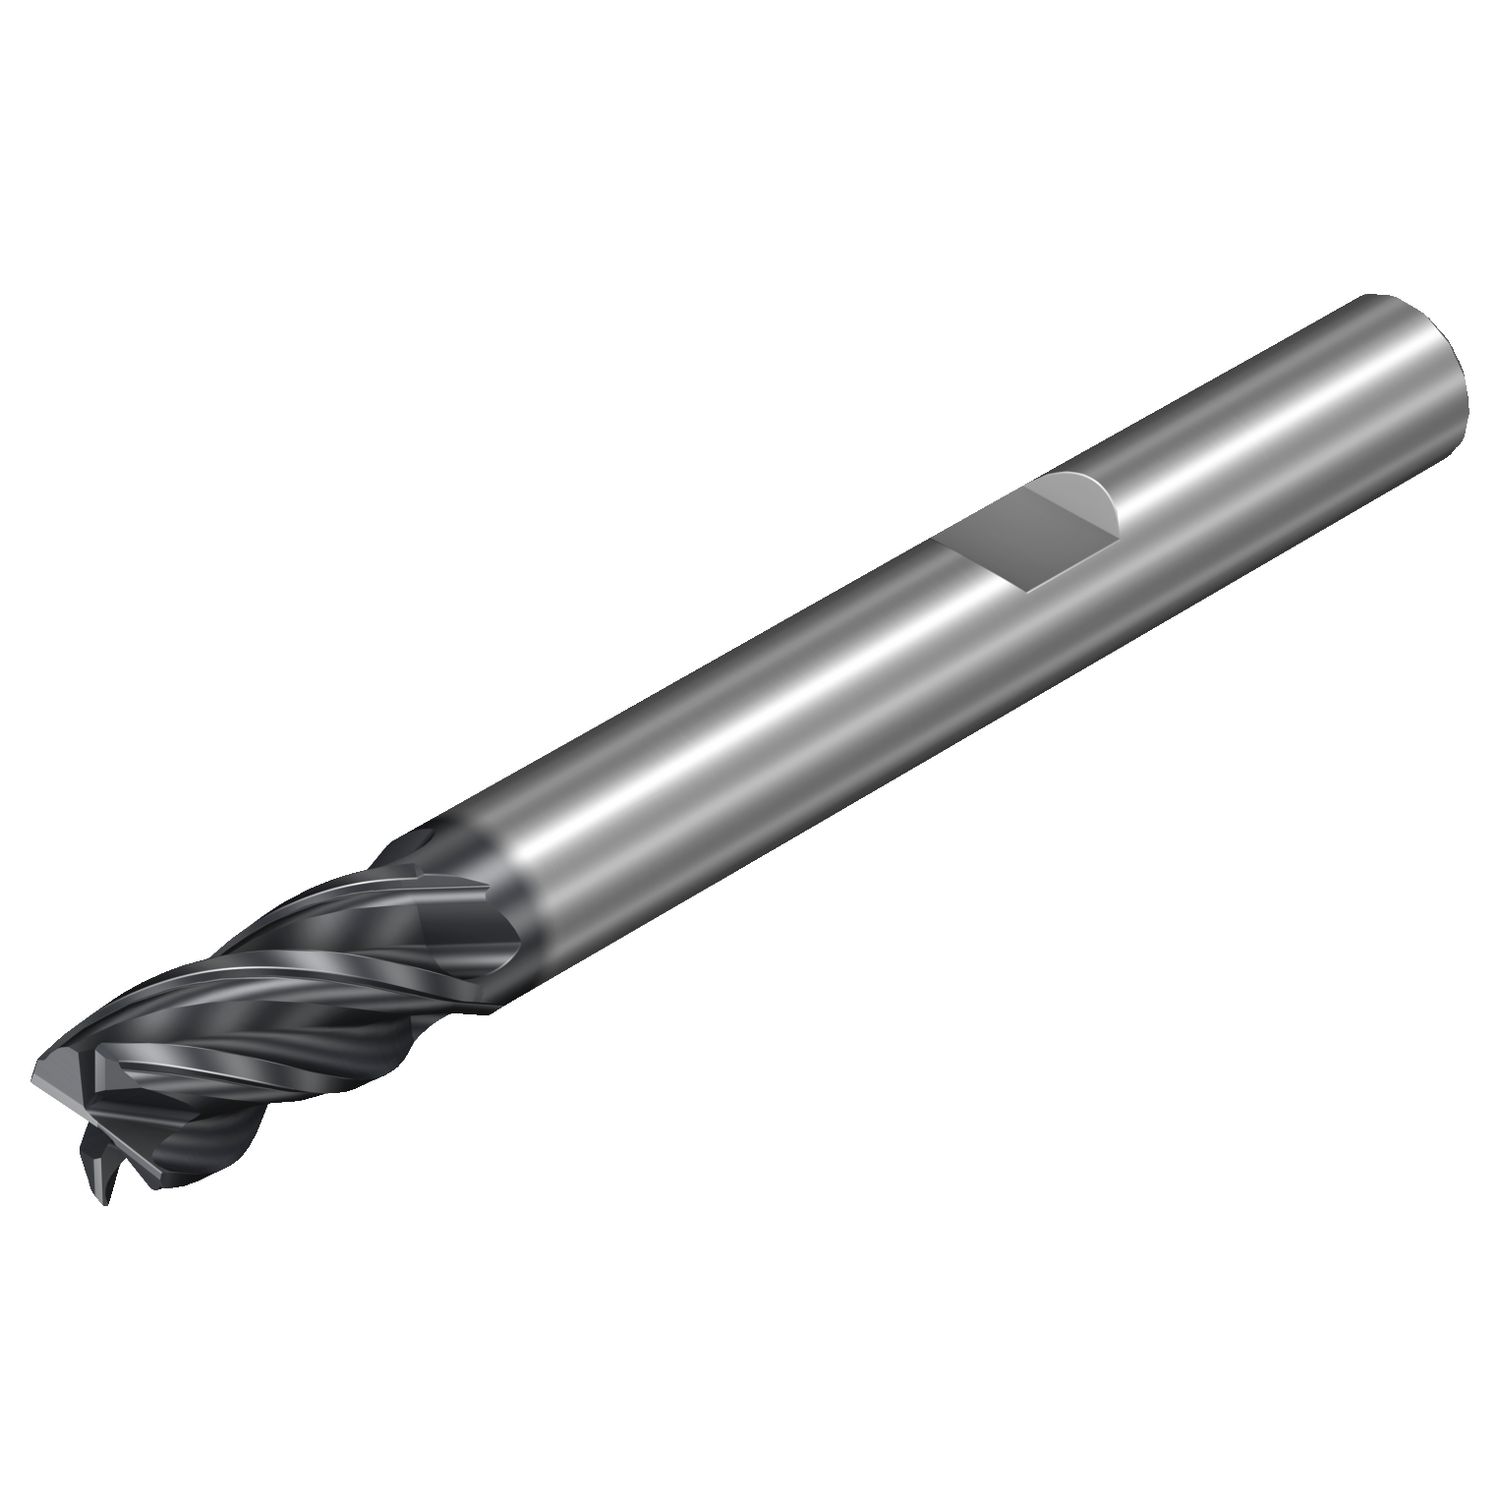
Ferramentas · Solid shoulder face mill
1K334-1000-XB 1730
Fresa de topo CoroMill® Dura de metal duro para usinagem geral
Recomendado Classe 1730 Preço na loja
Comprar na lojaPreço e prazo na loja Hailtools.
Dados principais
- Código ISO
- 1K334-1000-XB 1730
- Código compactado
- 1K334-1000-XB1730
- Material ID
- 8213510
- Família
- Ferramentas
- Tipo
- Solid shoulder face mill
- Classe
- 1730
- Cobertura
- ALCRN
- Processo de cobertura
- PVD
- Substrato
- WC
- Material ISO principal
- P
- Quantidade por embalagem
- 1
- Quantidade mínima
- 1
- Peso unitário (kg)
- 67.7 Gram
- EAN
- 7323226616699
- NCM
- 820770
- UNSPSC
- 23241614
- eCl@ss 13
- 21180602
- Origem
- CN,IT
- Lançamento
- 01/10/2022
- CoroPak de lançamento
- 22.2
Ver em realidade aumentada
A ferramenta em tamanho real, na sua máquina, antes de comprar.
 RA no celular
Modelo gerado do CAD da fábrica, em escala real · 532 triângulos. Arraste para girar; + / − ou a roda do mouse aproximam; 1:1 mostra a peça no tamanho real na tela (o % indica o zoom em relação ao real). No celular, toque em Ver em RA, aponte para onde quer ancorar e toque para fixar — depois arraste para mover e gire com dois dedos.
Dados de corte
Valores de partida recomendados pela Sandvik Coromant, por material ISO: valor inicial e faixa (mín. – máx.). Fonte: Cutting Data API da fábrica.
Solid Milling
| Material | vc m/min | fz mm/r | AER | Vida |
|---|---|---|---|---|
| P Aço 1ª escolha P2.1.Z.AN · 175 HB | 130 (130 – 340) | 0,05 (0,03 – 0,08) | 1 (0,02 – 1) | — |
| M Aço inoxidável 1ª escolha M1.0.Z.AQ · 200 HB | 80 (80 – 210) | 0,04 (0,03 – 0,07) | 1 (0,02 – 1) | — |
| K Ferro fundido 1ª escolha K2.2.C.UT · 245 HB | 150 (150 – 390) | 0,05 (0,03 – 0,08) | 1 (0,02 – 1) | — |
| N Não ferrosos 1ª escolha N1.3.C.AG · 90 HB | 680 (680 – 1.800) | 0,08 (0,03 – 0,14) | 1 (0,02 – 1) | — |
Calcular rotação, avanço e tempo com estes valores → Ajustar para a minha peça no WhatsApp
Ponto de partida: ajuste pela rigidez da máquina, fixação e acabamento exigido. Dados fornecidos pela Sandvik Coromant e reproduzidos como recebidos, sem garantia de exatidão ou completude. Confirme a aplicação com a engenharia da Hailtools antes de comprar.
Ficha técnica ISO 13399
| Parâmetro | Código | Valor |
|---|---|---|
| ângulo da aresta de corte da ferramenta | KAPR | 90 |
| Ângulo de hélice do canal | FHA | 35.5 |
| ângulo de saída axial | GAMP | 5 |
| ângulo de saída radial | GAMF | 10 |
| ângulo máximo de usinagem em rampa | RMPX_FFW | 20 |
| Chanfro de canto | KCH | 45 |
| Classe | GRADE | 1730 |
| Classe da tolerância do diâmetro de corte | TCDC | h10 |
| Código para tipo entrada da refrigeração | CNSC | without coolant entry |
| Comprimento de fixação | LSCMS | 40 mm |
| Comprimento funcional | LF | 72 mm |
| Comprimento total | OAL | 72 mm |
| Comprimento util | LU | 22 mm |
| Diâmetro da conexão | DCONMS | 10 mm |
| Diâmetro de corte | DC | 10 mm |
| Direção da interface de adaptação da máquina | ADINTMS | Weldon (DIN6535-HB) -metric: 10 |
| Flute helix hand | FHH | right hand flute |
| Grupo básico standard | BSG | COROMANT |
| ISO Cutting Tool Material | ISOMAT | Coated WC |
| ISO nível de classificação de material Primário | TMC1 | P |
| ISO nível de classificação de material Secundário | TMC1 | M |
| Largura do chanfro de canto | CHW | 0.2 mm |
| Número efetivo de arestas de corte na parte periférica | ZEFP | 4 |
| Profundidade de corte máxima | APMX_FFW | 22 mm |
| Profundidade de corte máxima | APMX | 22 mm |
| Profundidade de corte máxima | APMX_PFW | 22 mm |
| Reafiações máximas | NORGMX | 2 |
| Recurso de corte central | CCC | Sim |
| Rotação máxima | RPMX | 80000 |
| Sensor embedded property | SEP | Não |
| Shank length (metric) | LS | 40 mm |
| Tolerância do diâmetro de conexão | TCDCON | h6 |
Dados técnicos, imagens e modelos CAD: Sandvik Coromant.
Dados fornecidos pela Sandvik Coromant e reproduzidos como recebidos, sem garantia de exatidão ou completude. Confirme a aplicação com a engenharia da Hailtools antes de comprar.