Sandvik Coromant · Catálogo · Pastilhas · Pastilha geradora de perfil · Pastilhas para cortes e canais
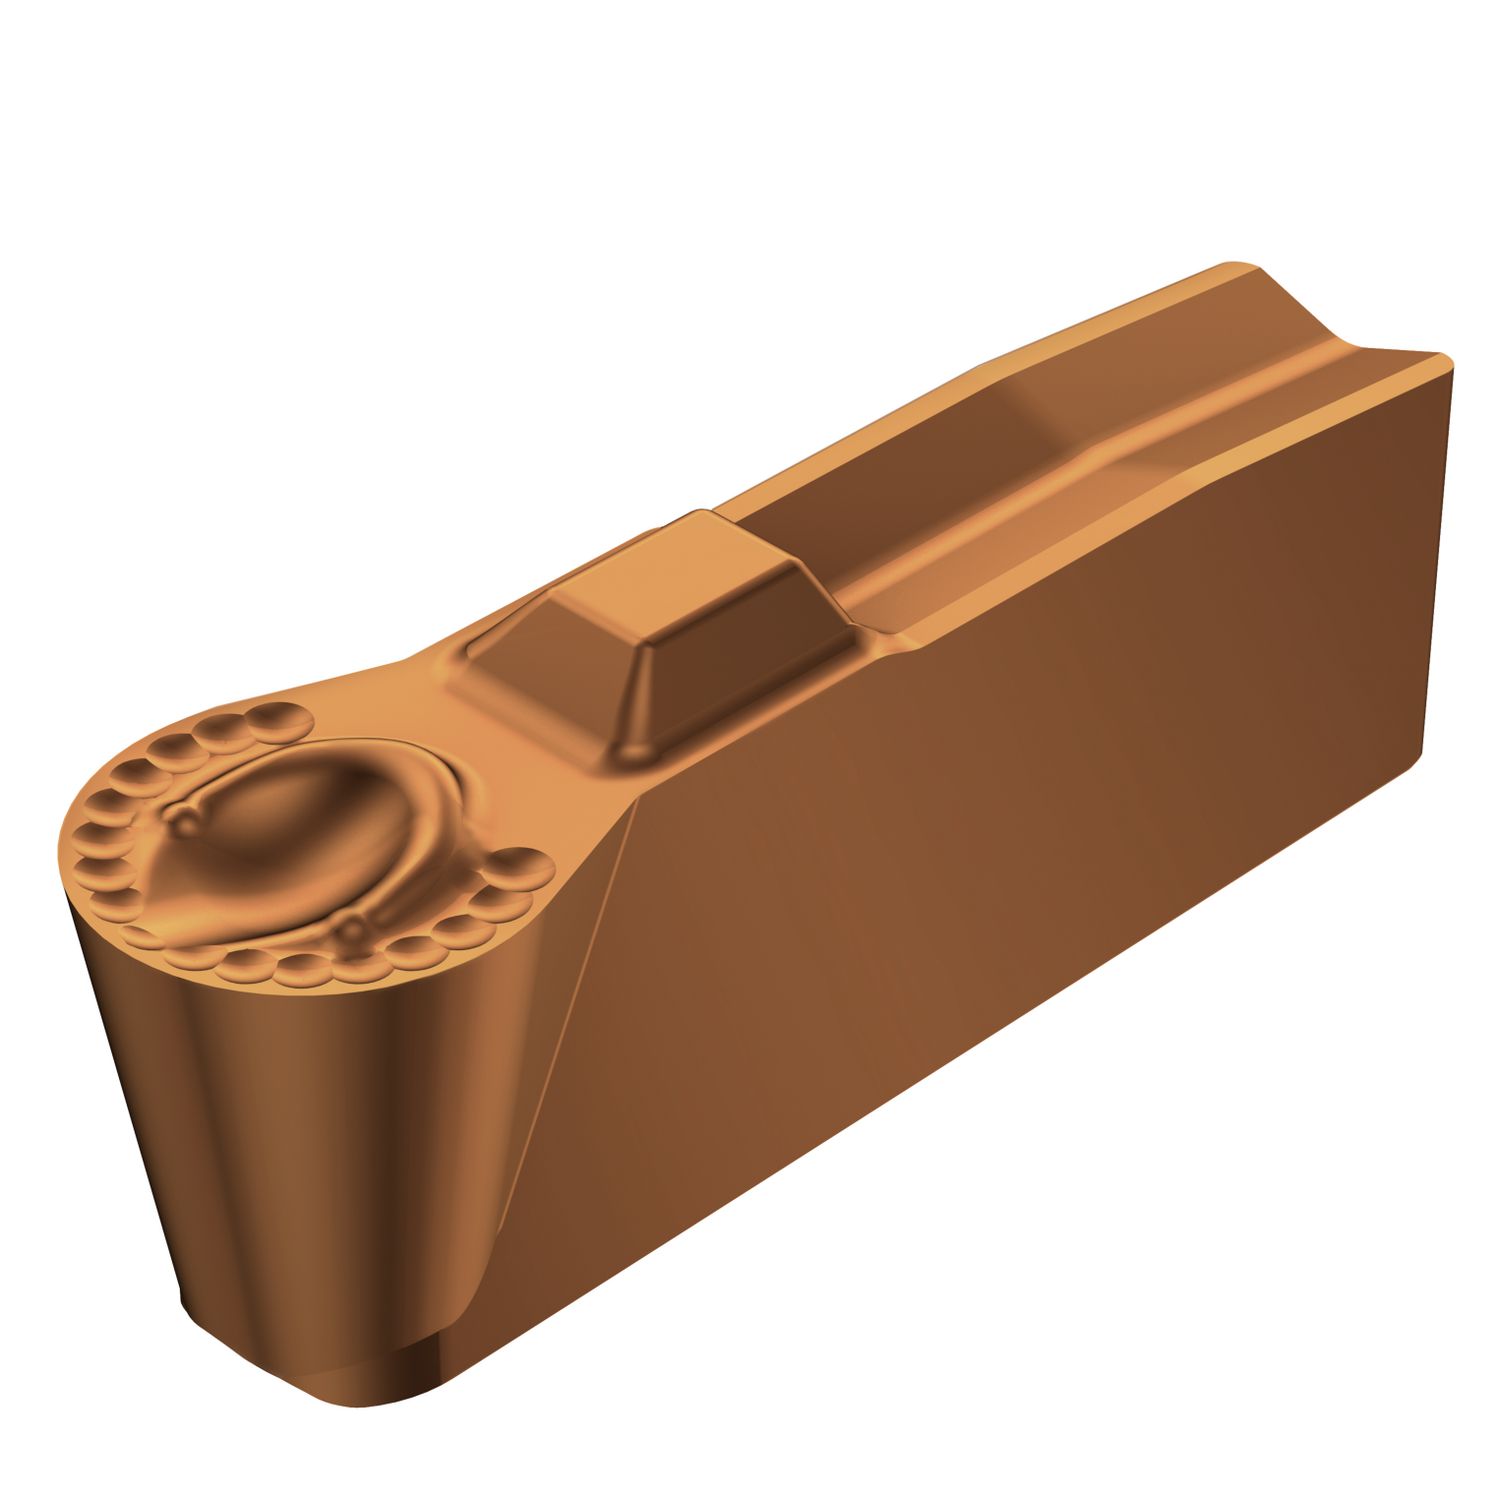
Foto do produto
Pastilhas · Pastilha de corte e canal
N151.3-600-50-7P 1125
Pastilha T-Max® Q-Cut para perfilamento
Pastilha geradora de perfil para aço (ISO P) · classe 1125 com cobertura PVD · raio de ponta 3 mm, espessura 6,11 mm. Nesta página: ficha técnica ISO 13399 completa, desenho dimensional e dados de corte de partida da Sandvik Coromant por material ISO. Cotação com a engenharia da Hailtools.
Classe 1125
Indicada em 1º lugar para: P (aço), M (aço inoxidável), K (ferro fundido), N (não ferrosos), S (superligas e titânio)
Solicitar cotaçãoSem preço público: a Hailtools cota com prazo e condição para a sua quantidade. Quantidade mínima: 10.
Dados principais
- Código ISO
- N151.3-600-50-7P 1125
- Código compactado
- N151.3-600-50-7P1125
- Material ID
- 5737019
- Família
- Pastilhas
- Tipo
- Pastilha de corte e canal
- Classe
- 1125
- Cobertura
- TIALN
- Processo de cobertura
- PVD
- Substrato
- WC
- Material ISO principal
- P
- Quantidade por embalagem
- 10
- Quantidade mínima
- 10
- Peso unitário
- 3,09 g
- EAN
- 12313641
- NCM
- 820900
- UNSPSC
- 23242105
- eCl@ss 13
- 21182110
- Origem
- US
- Lançamento
- 28/01/2008
- CoroPak de lançamento
- 08.1
Arquivos CAD
Sem arquivos CAD para este item no acervo da Sandvik Coromant.
Ver em realidade aumentada: em breve.
Dados de corte
Valores de partida recomendados pela Sandvik Coromant, por material ISO: valor inicial e faixa (mín. – máx.). Fonte: Cutting Data API da fábrica.
Valores iniciais
- Velocidade de corte
- 145 m/min
- Avanço por rotação
- 0,2 mm/r
- Profundidade de corte
- 1,4 mm
- Espessura máxima do cavaco
- 0,2 mm/r
- Vida da ferramenta
- 900 s
Para Aço · Sangramento e canais. Ajuste pela sua máquina e fixação na calculadora.
Sangramento e canais · Primary (Radial) KAPR 90°
| Material | vc m/min | fn mm/r | hex mm/r | ap mm | Vida |
|---|---|---|---|---|---|
| P Aço 1ª escolha P2.1.Z.AN · 175 HB | 145 (135 – 170) | 0,2 (0,15 – 0,83) | 0,2 (0,15 – 0,78) | 1,4 (0,1 – 2,7) | 900 s |
| M Aço inoxidável 1ª escolha M1.0.Z.AQ · 200 HB | 120 (110 – 135) | 0,2 (0,15 – 0,83) | 0,2 (0,15 – 0,78) | 1,4 (0,1 – 2,7) | 900 s |
| S Superligas e titânio 1ª escolha S2.0.Z.AG · 350 HB | 27 (25 – 32) | 0,2 (0,15 – 0,83) | 0,2 (0,15 – 0,78) | 1,4 (0,1 – 2,7) | 900 s |
| K Ferro fundido 1ª escolha K2.2.C.UT · 245 HB | 105 (95 – 120) | 0,2 (0,15 – 0,83) | 0,2 (0,15 – 0,78) | 1,4 (0,1 – 2,7) | 900 s |
Calcular rotação, avanço e tempo com estes valores → Ajustar para a minha peça no WhatsApp
Ponto de partida: ajuste pela rigidez da máquina, fixação e acabamento exigido. Dados fornecidos pela Sandvik Coromant e reproduzidos como recebidos, sem garantia de exatidão ou completude. Confirme a aplicação com a engenharia da Hailtools antes de comprar.
Ficha técnica ISO 13399, como a fábrica publica.
| Parâmetro | Código | Valor |
|---|---|---|
| Ângulo de folga principal | AN | 8 |
| Ângulo do corpo da ferramenta em relação à máquina | BAMS | 0 |
| Classe | GRADE | 1125 |
| Código de condições da aresta de corte | CECC | Arredondada |
| Código de montagem da pastilha | IFS | Seção prismática côncava |
| Código do tamanho do assento da pastilha | SSC_M | 50 |
| Código do tamanho do assento da pastilha | SSC_N | 50 |
| Designação da aplicação do quebra-cavacos por fabricante | CBMD | 7P |
| Espessura da pastilha | S | 6.11 mm |
| Formato e tamanho da pastilha | CUTINT_SIZESHAPE | Q-Cut 151.3face — tamanho 50 |
| ISO Cutting Tool Material | ISOMAT | Metal duro (WC) com cobertura |
| ISO nível de classificação de material Primário | TMC1 | P |
| ISO nível de classificação de material Secundário | TMC1 | M |
| ISO nível de classificação de material Todos | TMC1 | PMKNS |
| Largura de corte | CW | 6 mm |
| Número de arestas de corte | CEDC | 1 |
| Profundidade de corte máxima | APMX | 2.7 mm |
| Quantidade de lados de um item da ferramenta ou item de corte | NSIDE | Face única |
| Raio do canto | RE | 3 mm |
| Sensor embutido | SEP | Não |
| Sentido | HAND | Neutro |
| Tipo de operação | CTPT | Pré-usinagem com exigência de acabamento |
Mesmo formato e tamanho — outras classes e geometrias.
 N151.3-600-50-7G 1125
 N151.3-600-50-7G 2135
Últimos produtos visitados
Dados técnicos, imagens e modelos CAD: Sandvik Coromant.
Dados fornecidos pela Sandvik Coromant e reproduzidos como recebidos, sem garantia de exatidão ou completude. Confirme a aplicação com a engenharia da Hailtools antes de comprar.