Sandvik Coromant · Catálogo · Ferramentas · Fresa · Fresa de facear cantos a 90 graus
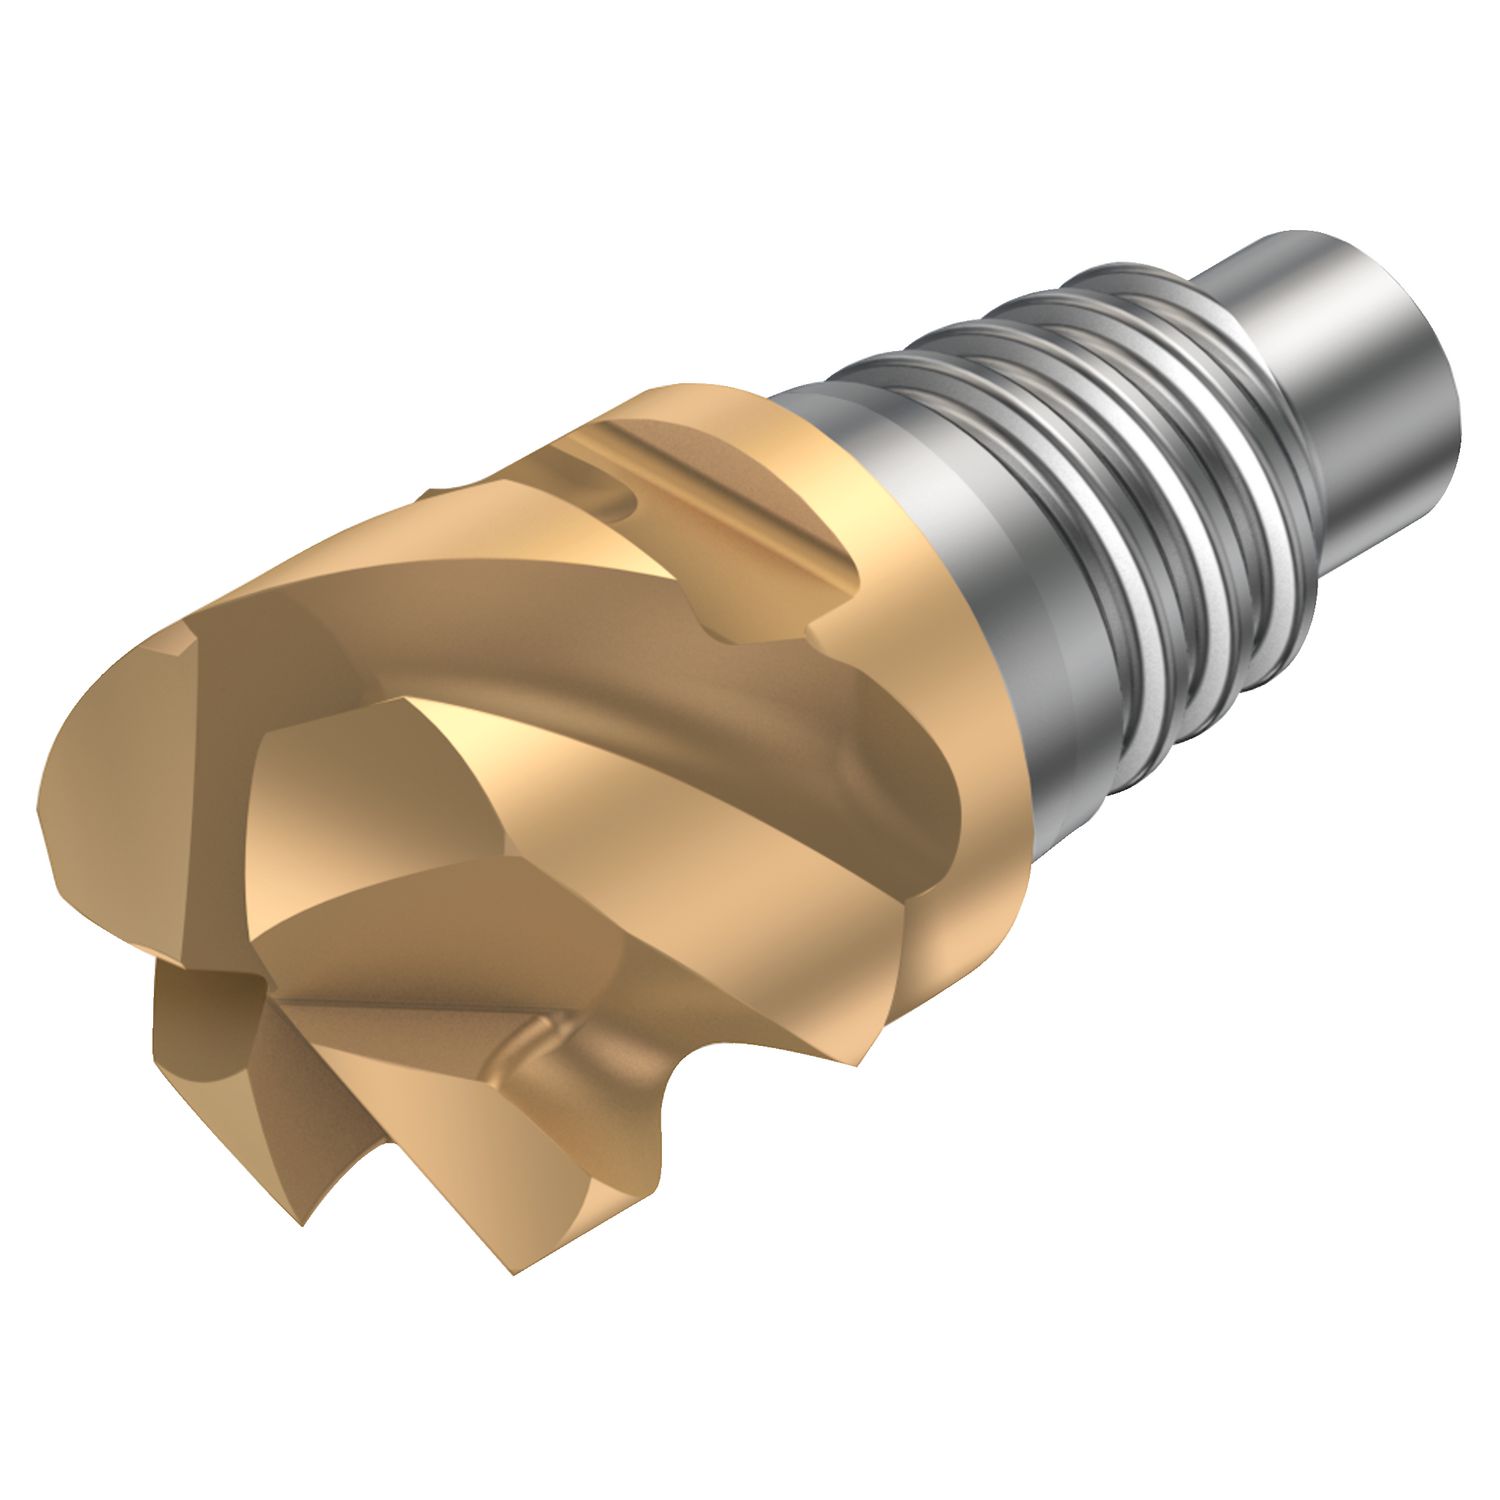
Foto do produto
Ferramentas · Fresa inteiriça de facear
316-10HM350-10015P 1030
CoroMill® 316, cabeça inteiriça de metal duro para faceamento com alto avanço
Fresa · classe 1030 com cobertura PVD · diâmetro de corte 10 mm, comprimento funcional 12,4 mm, 3 arestas efetivas. Nesta página: ficha técnica ISO 13399 completa, arquivos CAD (STP e DXF) e desenho dimensional. Cotação com a engenharia da Hailtools.
Classe 1030 Descontinuado
Indicada em 1º lugar para: P (aço), M (aço inoxidável), K (ferro fundido), S (superligas e titânio)
Ver o substituto: 316-10HM350-10015P 1730Item descontinuado pela Sandvik Coromant: a Hailtools indica a alternativa atual para a sua aplicação.
A Sandvik Coromant indica no lugar:
316-10HM350-10015P 1730 — Cabeça inteiriça de metal duro CoroMill® 316 para faceamento de alto avançoClasse diferente x o produto original – Verifique a velocidade de corte.
Dados principais
- Código ISO
- 316-10HM350-10015P 1030
- Código compactado
- 316-10HM350-10015P1030
- Material ID
- 5782690
- Família
- Ferramentas
- Tipo
- Fresa inteiriça de facear
- Classe
- 1030
- Cobertura
- TiAlN
- Processo de cobertura
- PVD
- Substrato
- HC
- Peso unitário
- 25 g
- EAN
- 12464852
- UNSPSC
- 23241614
- eCl@ss 13
- 21180602
- Lançamento
- 26/09/2009
- CoroPak de lançamento
- 09.2
Arquivos CAD
Ver em realidade aumentada: em breve.
Dados de corte
Os valores de partida (vc, fn, ap) por grupo de material vêm do módulo de dados de corte da Sandvik Coromant, que ainda está sendo liberado para o site. Enquanto isso, a engenharia da Hailtools passa a condição de partida para a sua peça — e a calculadora converte os parâmetros em rotação, avanço e tempo.
Calcular parâmetros deste item → Pedir à engenharia no WhatsApp
Ficha técnica ISO 13399, como a fábrica publica.
| Parâmetro | Código | Valor |
|---|---|---|
| Ângulo da aresta de corte da ferramenta | KAPR | 32.69 |
| Ângulo de hélice do canal | FHA | 50 |
| Ângulo de saída axial | GAMP | 6 |
| Ângulo de saída radial | GAMF | -18 |
| Ângulo máximo de usinagem em rampa | RMPX | 5 |
| Caracteristica da aresta interrompida | IEP | Não |
| Classe | GRADE | 1030 |
| Cobertura | COATING | PVD TiAlN |
| Código para tipo entrada da refrigeração | CNSC | Sem entrada de refrigerante |
| Comprimento do corpo | LB | 12.4 mm |
| Comprimento funcional | LF | 12.4 mm |
| Comprimento total | OAL | 23.6 mm |
| Comprimento util | LU | 12.4 mm |
| Designação da aplicação do quebra-cavacos por fabricante | CBMD | STRAIGHT |
| Diâmetro da conexão | DCONMS | 9.7 mm |
| Diâmetro de corte | DC | 10 mm |
| Diâmetro do pescoço | DN | 9.7 mm |
| Direção da interface de adaptação da máquina | ADINTMS | Coromant EH — métrica - E10 |
| Equivalente ao raio do canto | REEQ | 1.99 mm |
| Grupo básico standard | BSG | COROMANT |
| Número efetivo de arestas de corte na parte periférica | ZEFP | 3 |
| Peso do item | WT | 0.025 kg |
| Profundidade de corte máxima | APMX_FFW_1 | 5.5 mm |
| Profundidade de corte máxima | APMX_FFW_2 | 0.7 mm |
| Raio do canto | RE_1 | 1.5 mm |
| Raio do canto | RE_2 | 5 mm |
| Reafiações máximas | NORGMX | 1 |
| Rotação máxima | RPMX | 80000 |
| Sensor embutido | SEP | Não |
| Sentido da hélice do canal | FHH | Canal à direita |
| Substrato | SUBSTRATE | HC |
Mesmo tipo de ferramenta.
 2H310-1000-150-SC 6060 Fresa de facear CoroMill® Plura inteiriça de cerâmica Recomendado 2H310-1200-150-SC 6060 Fresa de facear CoroMill® Plura inteiriça de cerâmica Recomendado
 316-10HM438-10015D 6060 Cabeça soldada de cerâmica CoroMill® 316 para desbaste em alta velocidade Recomendado 316-12HM438-12015D 6060 Cabeça soldada de cerâmica CoroMill® 316 para desbaste em alta velocidade Recomendado
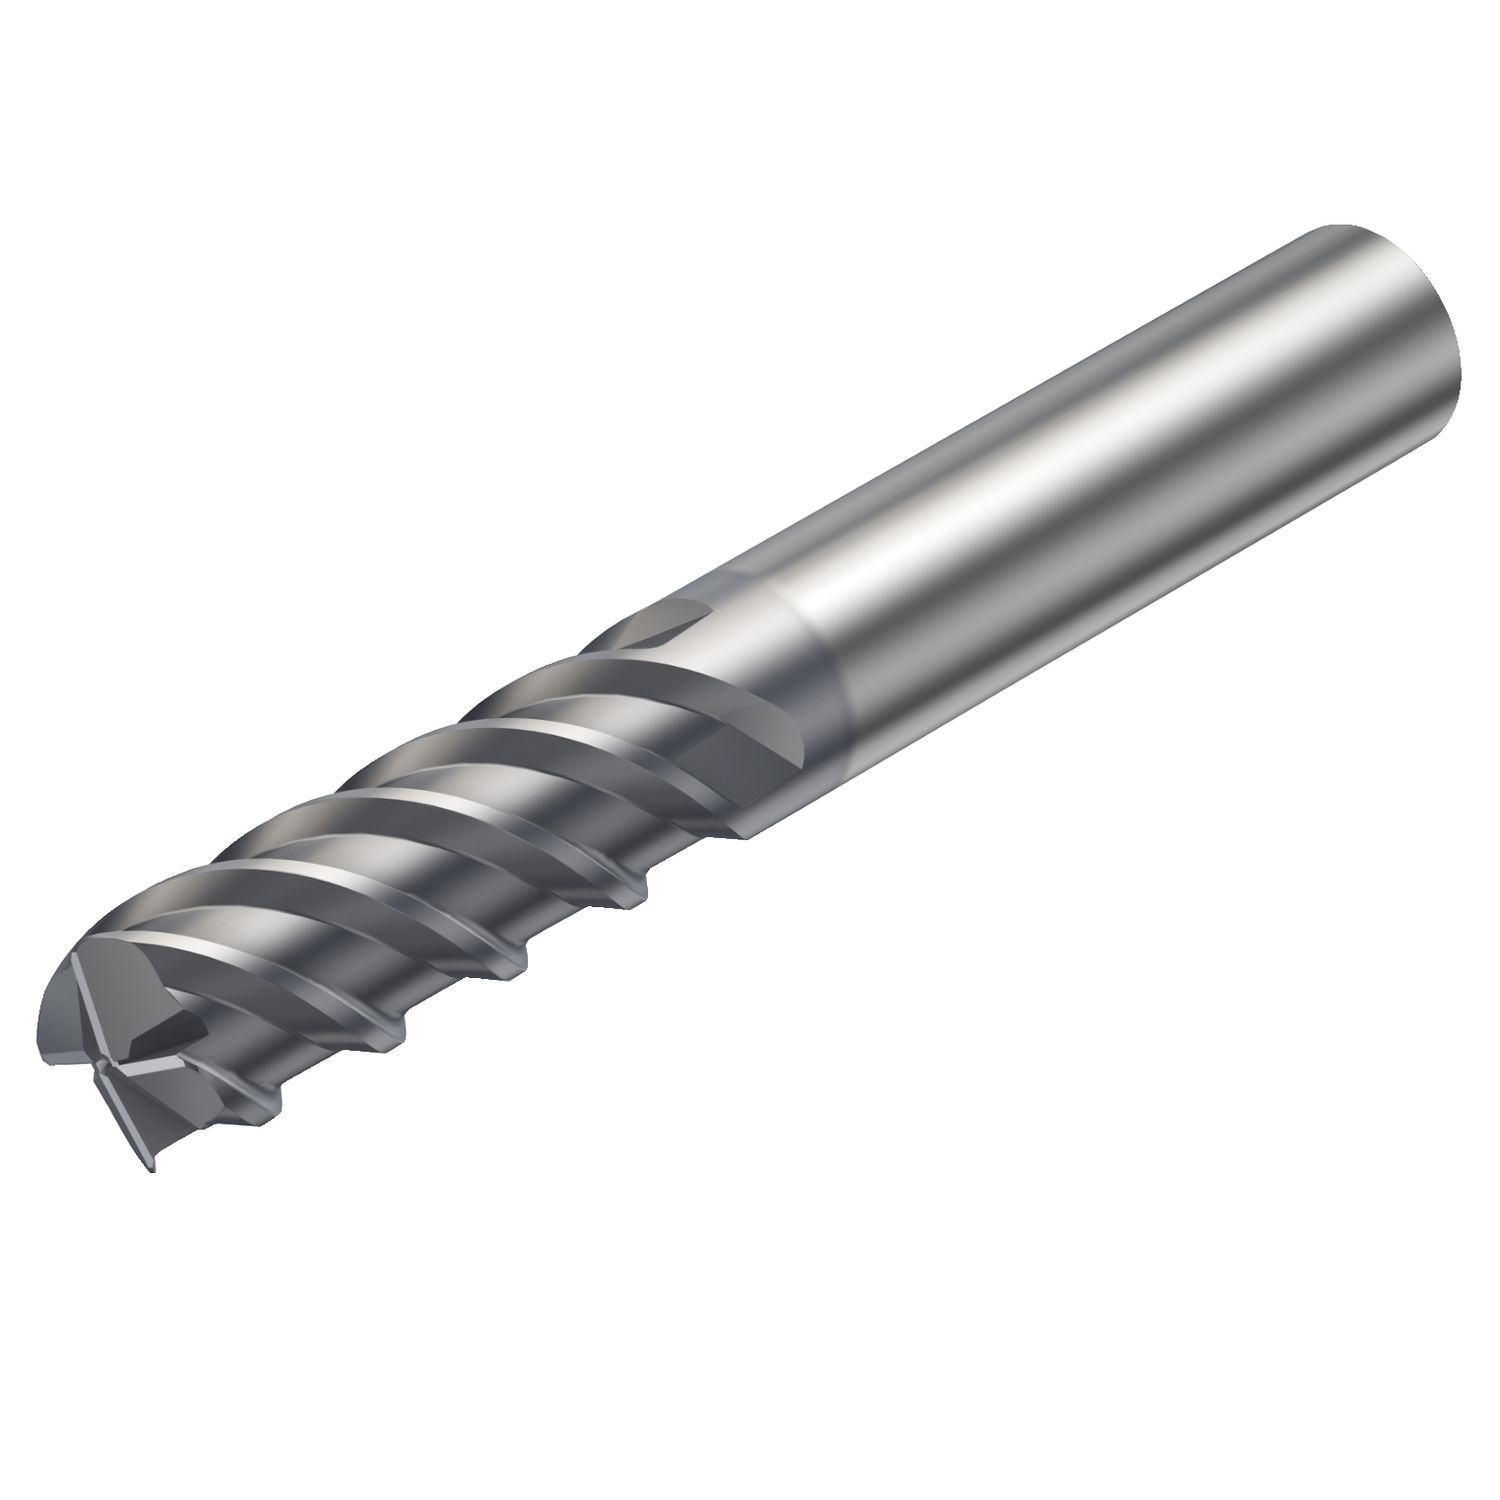 R215.H4-04050BAC01H 1610 Fresa de topo CoroMill® Plura inteiriça de metal duro para faceamento de alto avanço Recomendado
 R215.H4-04050BAC02P 1620 Fresa de topo CoroMill® Plura inteiriça de metal duro para faceamento de alto avanço Recomendado R215.H4-06050BAC02H 1610 Fresa de topo CoroMill® Plura inteiriça de metal duro para faceamento de alto avanço Recomendado R215.H4-06050BAC03P 1620 Fresa de topo CoroMill® Plura inteiriça de metal duro para faceamento de alto avanço Recomendado
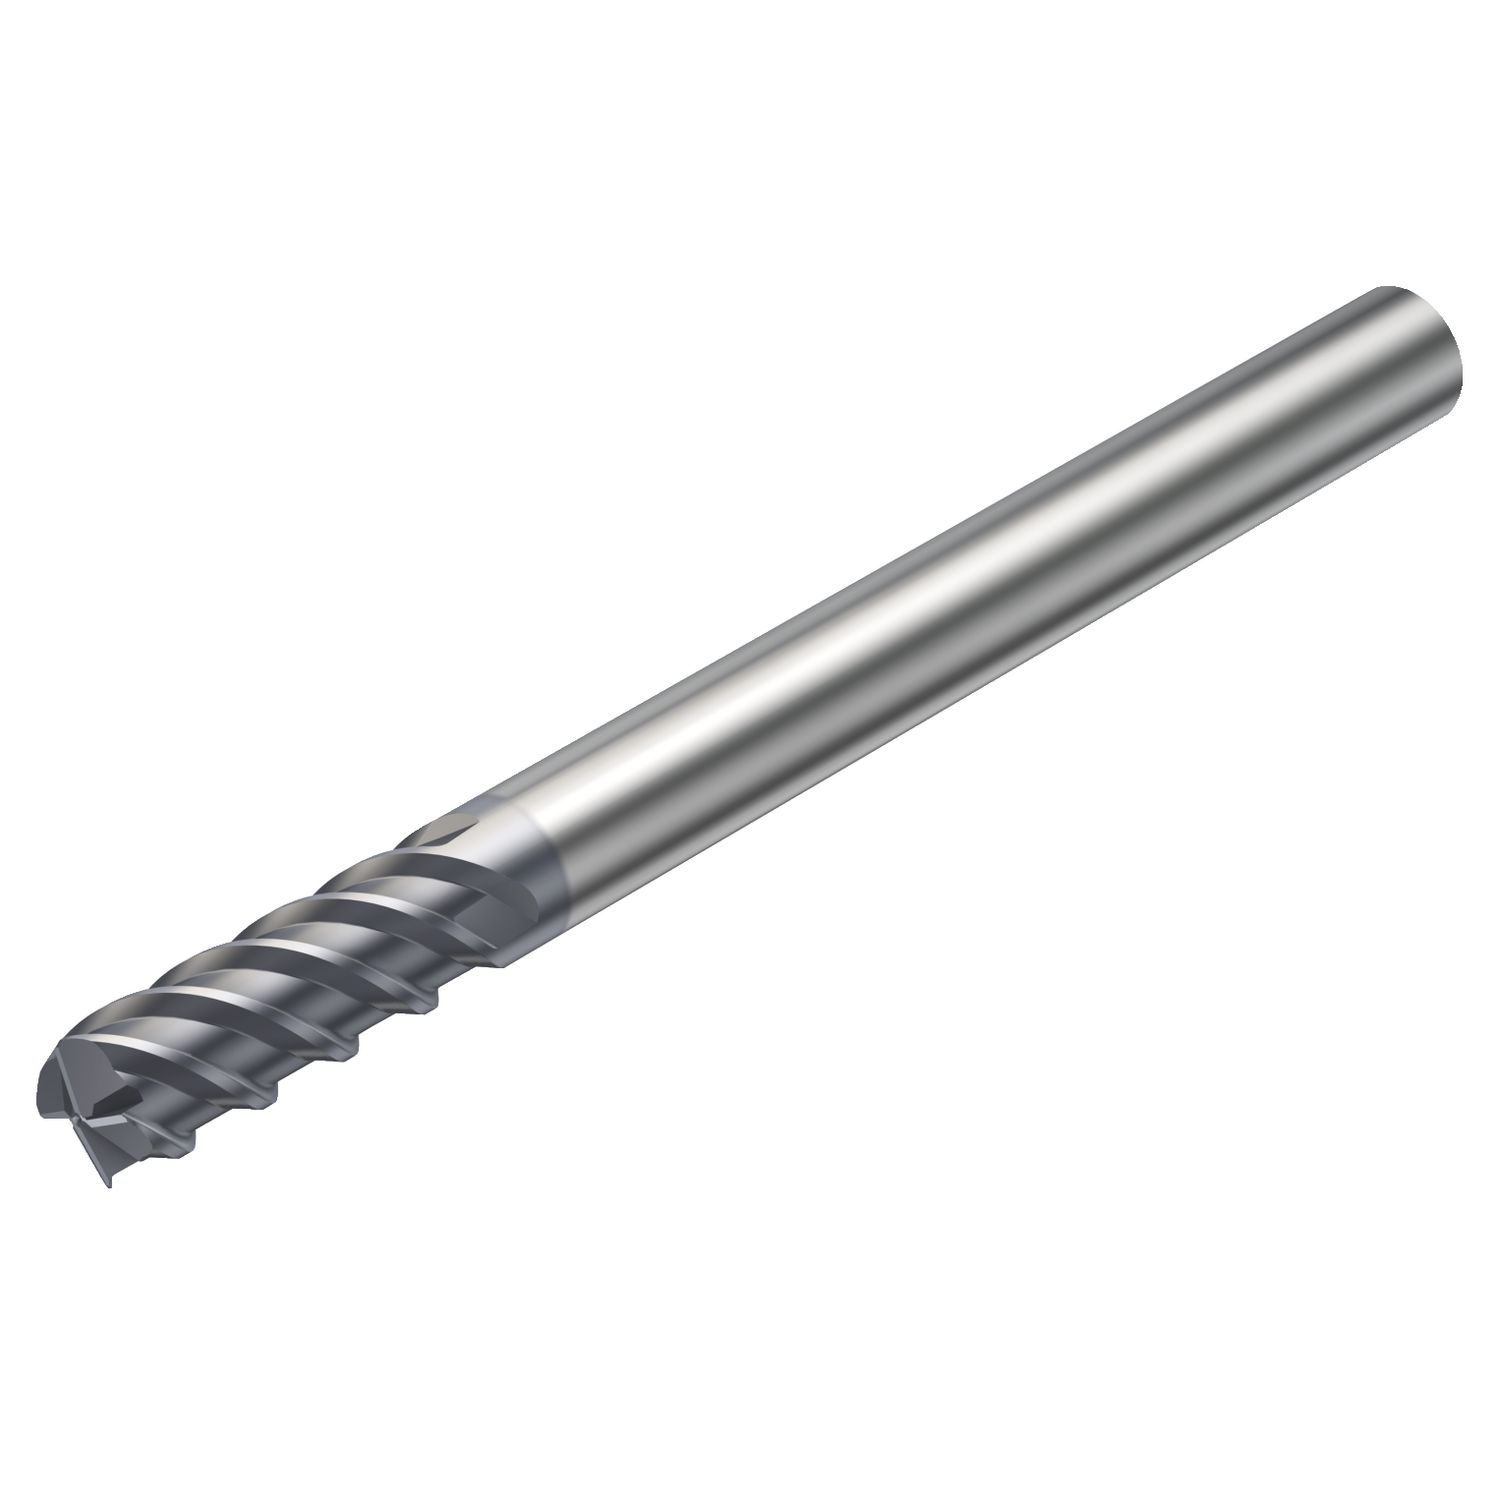 R215.H4-06050BAK02P 1620 Fresa de topo CoroMill® Plura inteiriça de metal duro para faceamento de alto avanço Recomendado R215.H4-08050CAC02H 1610 Fresa de topo CoroMill® Plura inteiriça de metal duro para faceamento de alto avanço Recomendado R215.H4-08050CAC05P 1620 Fresa de topo CoroMill® Plura inteiriça de metal duro para faceamento de alto avanço Recomendado R215.H4-08050CAK02P 1620 Fresa de topo CoroMill® Plura inteiriça de metal duro para faceamento de alto avanço Recomendado
Últimos produtos visitados
Dados técnicos, imagens e modelos CAD: Sandvik Coromant.
Dados fornecidos pela Sandvik Coromant e reproduzidos como recebidos, sem garantia de exatidão ou completude. Confirme a aplicação com a engenharia da Hailtools antes de comprar.